


Anda program 90 ijazah. Bar ditanggalkan dari mesin pada 92. Tiada siapa menyentuh apa-apa — tembaga itu hanya menarik dirinya separuh ke belakang. Setiap bengkel yang menghasilkan tembaga rata akan menemui ini dalam minggu pertama, dan penyelesaiannya bukan silinder yang lebih berat atau acuan baru. Tentang modenmesin lentur busbar, springback adalah pembolehubah yang diprogramkan, sama seperti panjang suapan dan jejari dalam. Inilah cara kami mendapatkan nilai pampasan di lantai pengeluaran — dan mengekalkannya.
Dari Mana Pemulihan Datang
Lenturan ini secara plastik mengubah bentuk jejari dalam bar, tetapi lapisan luar kekal elastik. Lepaskan tekanan, dan lapisan elastik itu menarik bar separuh ke arah rata. Pemulihan itu bukan rawak —springback busbar tembagabergantung kepada tiga pemboleh ubah yang direkodkan. Tulis di atas kertas danpampasan sudut lenturan busbarmenjadi aritmetik dan bukannya cerita rakyat.
Tiga pembolehubah yang menetapkan sudut pemulihan
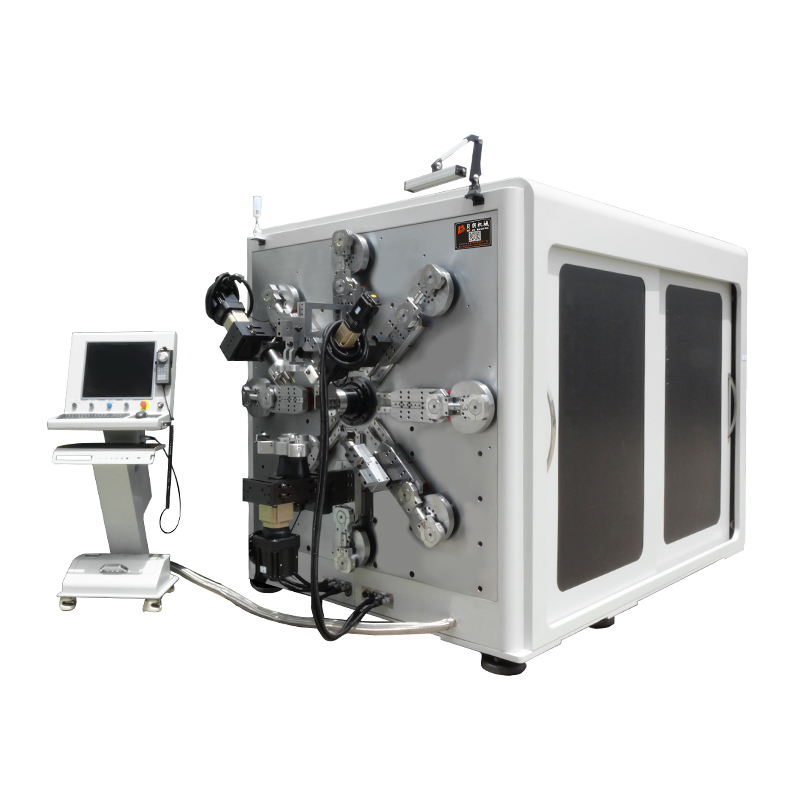
Pada 16-paksimesin lentur busbarseperti TP-DL-45-6E kami, bar yang sama boleh menyebabkan kepala lenturan dengan lekuk rata, bengkok menegak dan berputar di satu bahagian. Setiap arah pulih secara berbeza, jadi mesin dan program perlu merawatnya secara berasingan.

Temper
Bar lembut yang dianil pulih paling sedikit dan memegang nilai paling stabil antara lot. Bar separuh keras — keadaan komersial yang paling biasa — pulih dengan ketara, dan di sinilah kebanyakan kerja pampasan berlaku. paling banyak pulih dan berbeza mengikut proses kilang, jadi anggap setiap lot pembekal baru sebagai tidak disahkan sehingga selekoh pertama membuktikan sebaliknya.
Material juga penting. Jika anda menggunakan tembaga dan aluminium pada satu mesin — BL-TP-50-7E kami memproses tembaga 15–45 × 1–7 mm dan aluminium 15–50 × 1–8 mm pada 13-paksi yang samamesin lentur busbar— simpan dua helaian derivasi berasingan. Aluminium tidak berkongsi lengkung pemulihan tembaga, dan nilai yang disalin daripada program tembaga akan terlepas.
Ketebalan
Bar yang lebih tebal pulih lebih banyak dalam darjah mutlak dan kurang boleh diramal, kerana zon ubah bentuk lebih dalam. Bar 3 mm dan bar 6 mm yang dibengkokkan mengikut geometri yang sama tidak akan berkongsi nilai pampasan, walaupun dalam suhu yang sama. Perubahan ketebalan adalah punca paling biasa bagi "program yang sama yang pernah berfungsi."
arah bengkok
Ini adalah perkara yang bengkel berubah-ubah yang dilupakan. Lenturan rata merentasi muka lebar adalah yang paling sedikit pulih. Lengkungan menegak melalui dimensi tebal pulih dengan lebih ketara. Bahagian twist menyebarkan deformasi sepanjang twist dan pulih dengan cara yang berbeza sekali lagi. Itulah sebabnya sasaran ketepatan kami berbeza mengikut arah: lengkungan rata menahan ±0.1°, bengkok menegak ±0.2°. Pengaturcaraan satu nilai pampasan untuk kedua-dua arah adalah punca paling biasa bagi penolakan sudut pada bahagian geometri campuran.
Lembaran Pampasan: Apa yang Perlu Dicatat
| Pembolehubah | Apa yang berubah | Apa yang perlu dirakam |
| Temper (lembut / separuh keras / keras) | Pemulihan berkembang dengan kekerasan; lukisan keras berbeza mengikut kilang | Nilai peringkat lot; semakan artikel pertama pada setiap lot baru |
| Ketebalan | Lebih banyak tahap pemulihan, kurang linear, apabila bar menjadi lebih tebal | Satu nilai setiap ketebalan, bukan setiap keluarga bahagian |
| Arah bengkok | Rata pulih paling sedikit (±0.1°), lebih menegak (±0.2°), putar berasingan | Nilai berasingan untuk rata dan menegak pada bahagian yang sama |
| Bahan (tembaga vs aluminium) | Lengkung pemulihan yang berbeza sepenuhnya | Lembaran derivasi berasingan bagi setiap bahan |
Dapatkan nilai dalam empat bengkok
Pada bahan dan geometri baru, derivasinya ringkas:
- Bengkokkan kepingan ujian ke sudut nominal dan ukur hasil sebenar.
- Perbezaannya adalah springback untuk gabungan itu — rekodkan pada bahan, ketebalan dan arah.
- Masukkan overbend sebagai pampasan program dan jalankan bahagian kedua.
- Sahkan. Jika kepingan kedua berada dalam jalur penerimaan anda, nilainya kekal. Jika tidak, bahagikan perbezaan sekali — lengkung pemulihan tembaga hampir linear dalam julat ini.
Empat selekoh, bukan empat puluh. Bengkel yang mengimbangi dengan rasa akan mengulangi nilai yang sama setiap kali bahan berubah, dan menyalahkan mesin atas ketidakkonsistenan itu.
Memegang Nilai dalam Pengeluaran
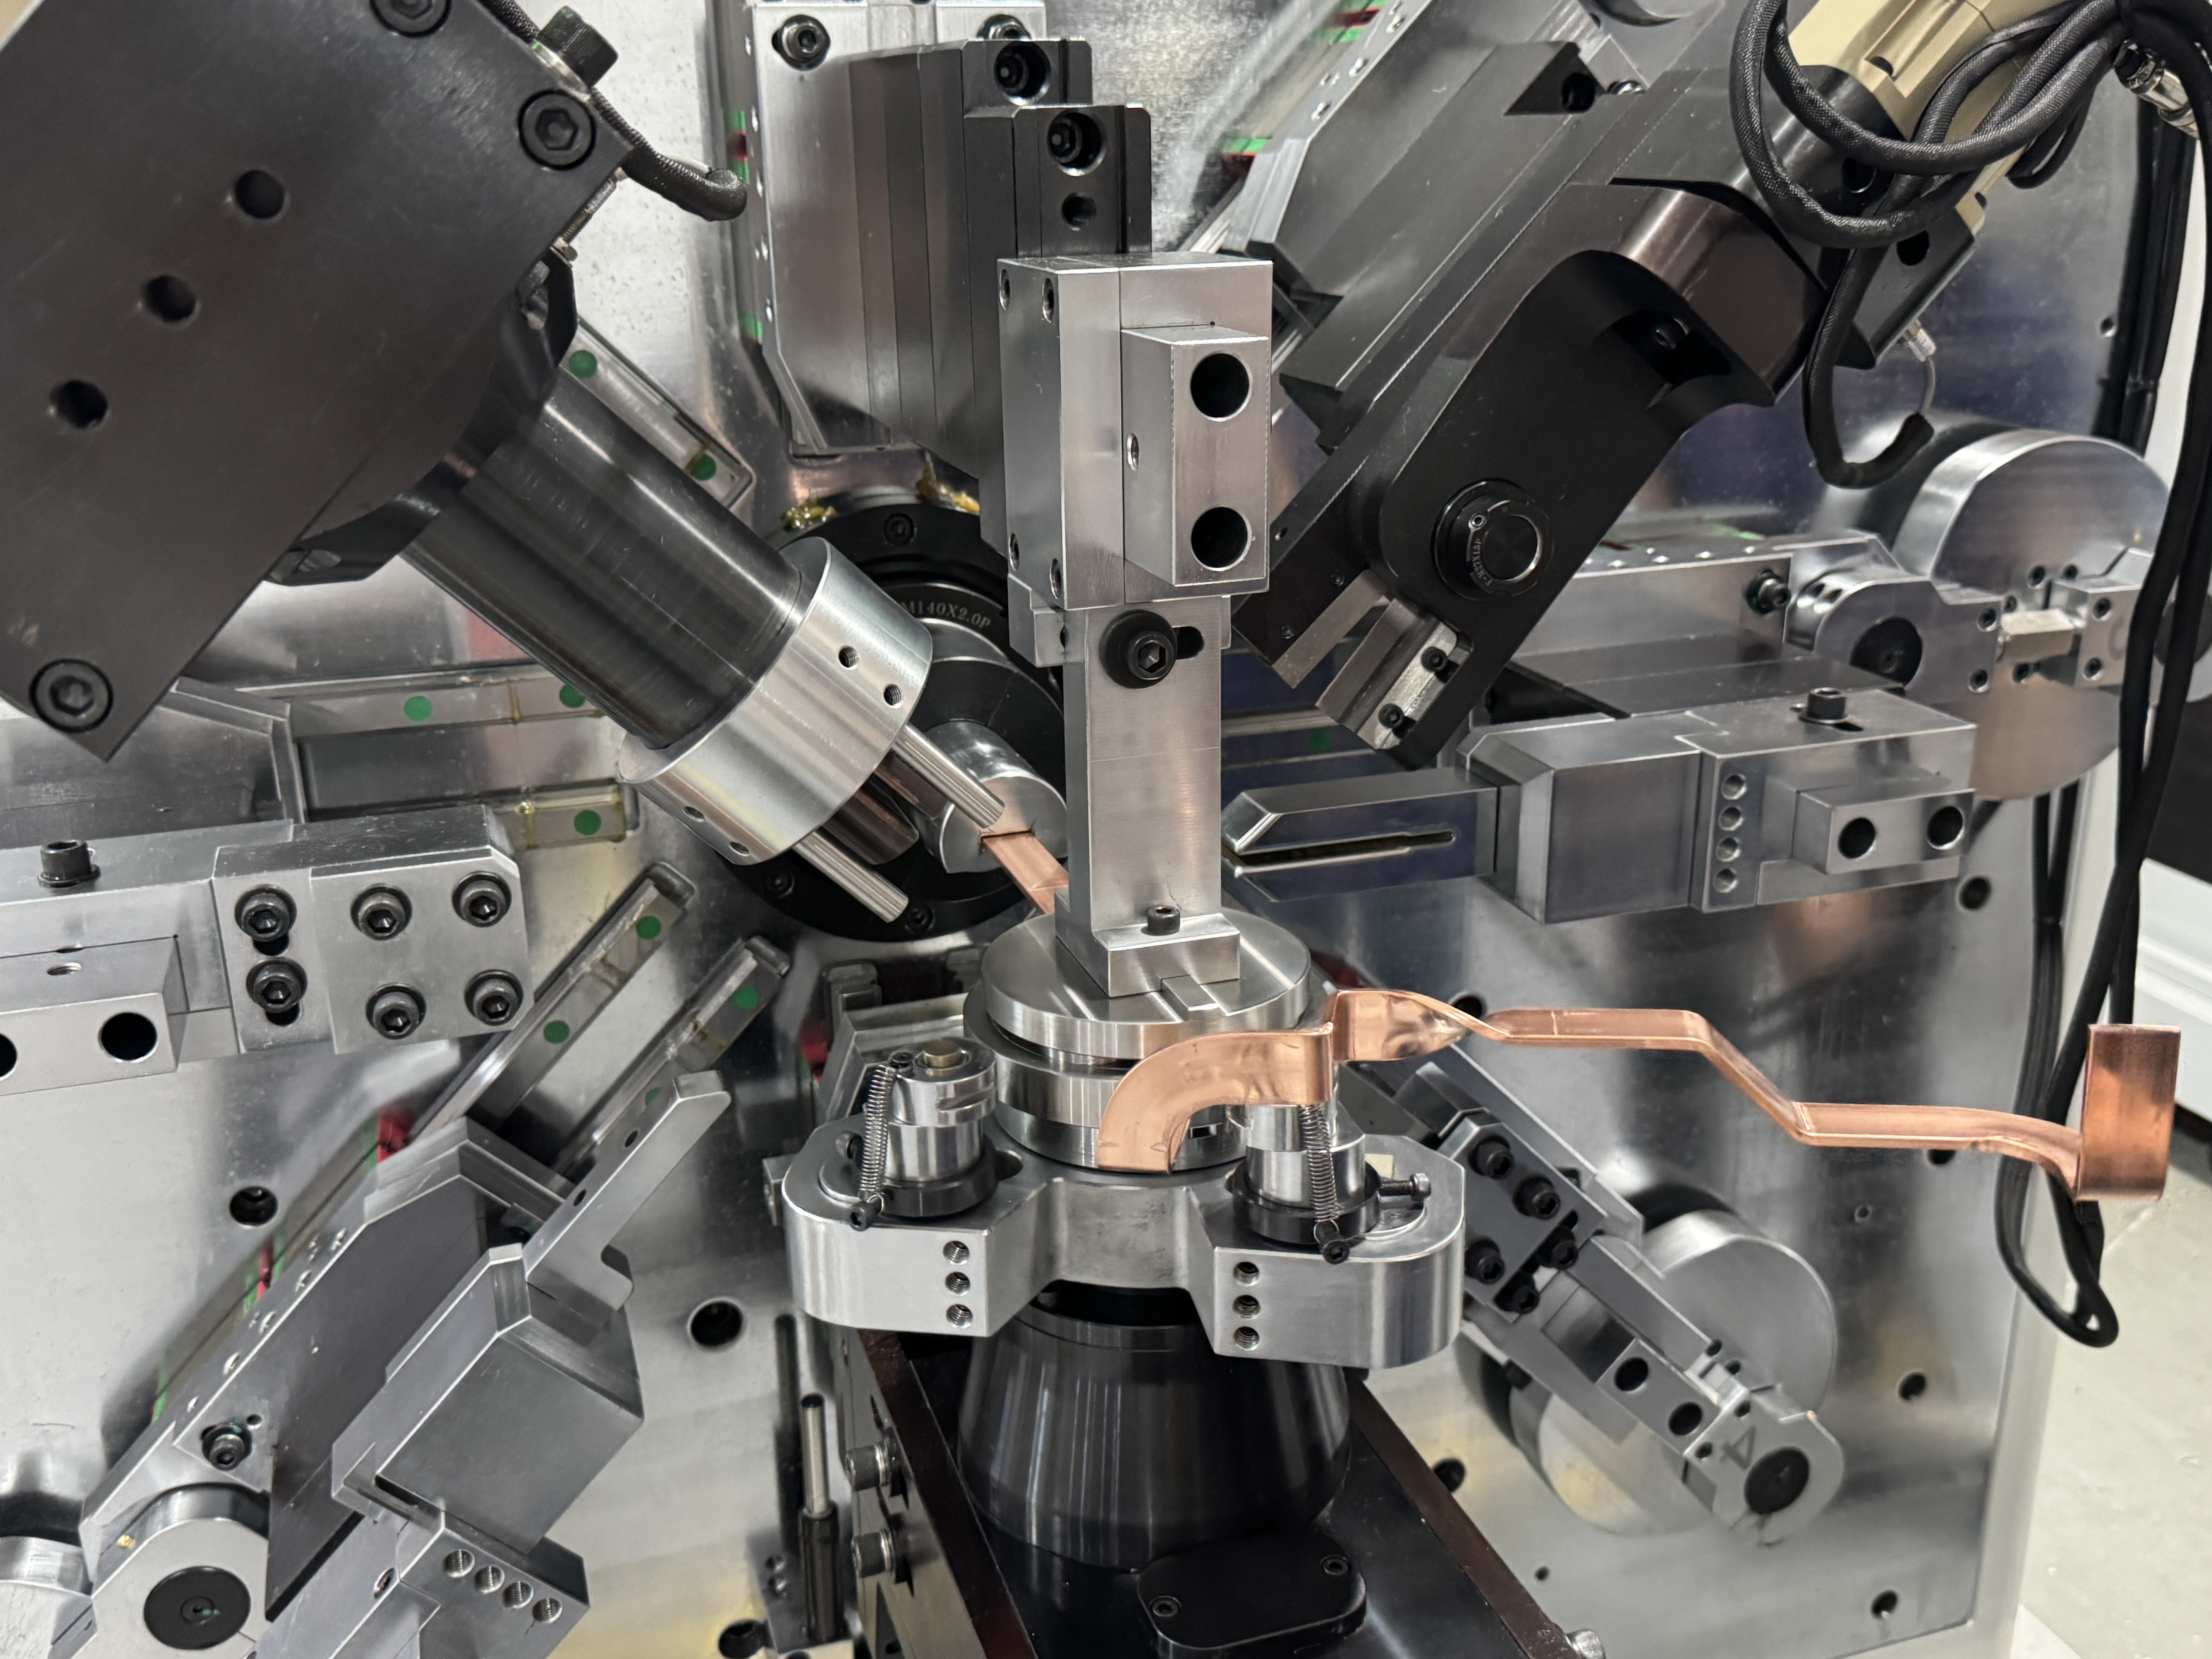
Pemulihan tergelincir atas sebab yang tiada kaitan dengan program: suhu bar dari petang gudang yang panas, variasi kekerasan lot-ke-lot, kehausan alat selama berbulan-bulan. Dua tabiat memastikan proses ini jujur. Artikel pertama setiap kumpulan, diukur dengan tolok — sepuluh saat pengukuran berbanding tong kerja semula. Dan pengesahan gelung tertutup: setiapmesin lentur busbarKami menghantar beban ketahanan 100,000 kitaran sebelum penghantaran, dengan kebolehulangan sudut disahkan sehingga ±0.2° pada 90°, jadi drift di lantai anda muncul sebagai amaran toleransi dan bukannya palet siap bahagian rosak.
Hantar helaian bahan kepada kami, dapatkan semula nilai-nilai tersebut
Springback busbar tembaga kelihatan menakutkan dalam buku teks. Di lantai, ia dikurangkan kepada tiga pembolehubah yang direkodkan dan satu derivasi empat bengkok, dan mana-mana operator terlatih akan memegang sudut apabila rekod sudah terkini. Jika anda mahukan helaian pampasan permulaan untuk bahan sebenar anda, hantarkan spesifikasi bar dan lukisan bahagian anda kepada BELAN — kami akan menjalankan penemuan padamesin lentur busbarGariskan dan kembalikan nilai dengan kepingan ujian yang dibengkokkan dan diukur daripada bahan anda sendiri. Untuk pemilihan model, ujian bengkok atau semakan susun atur sel, berbincanglah dengan pasukan kejuruteraan kami.
BELAN Machinery, penyedia pakar anda untuk penyelesaian pembentukan wayar automotif.

