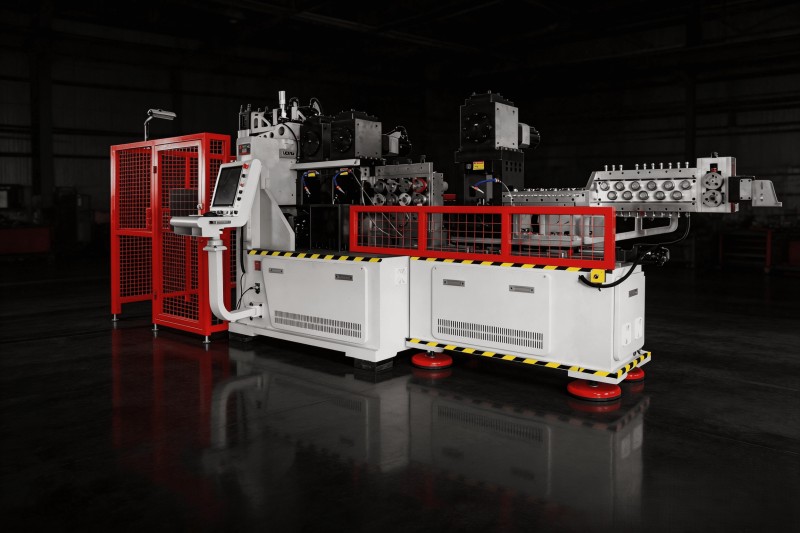
Pengenalan
Walaupun mesin lentur wayar CNC mengikuti sudut yang diprogramkan dengan tepat, bahagian siap masih boleh mengukur beberapa darjah dari sasaran selepas wayar dilepaskan. Bagi pengeluar yang memasang wayar rangka tempat duduk, wayar buih, komponen pautan, atau bahagian wayar berisipadu tinggi lain, ini adalah sumber berterusan penyimpangan dimensi, kerja semula, dan ketidakkonsistenan antara kumpulan.
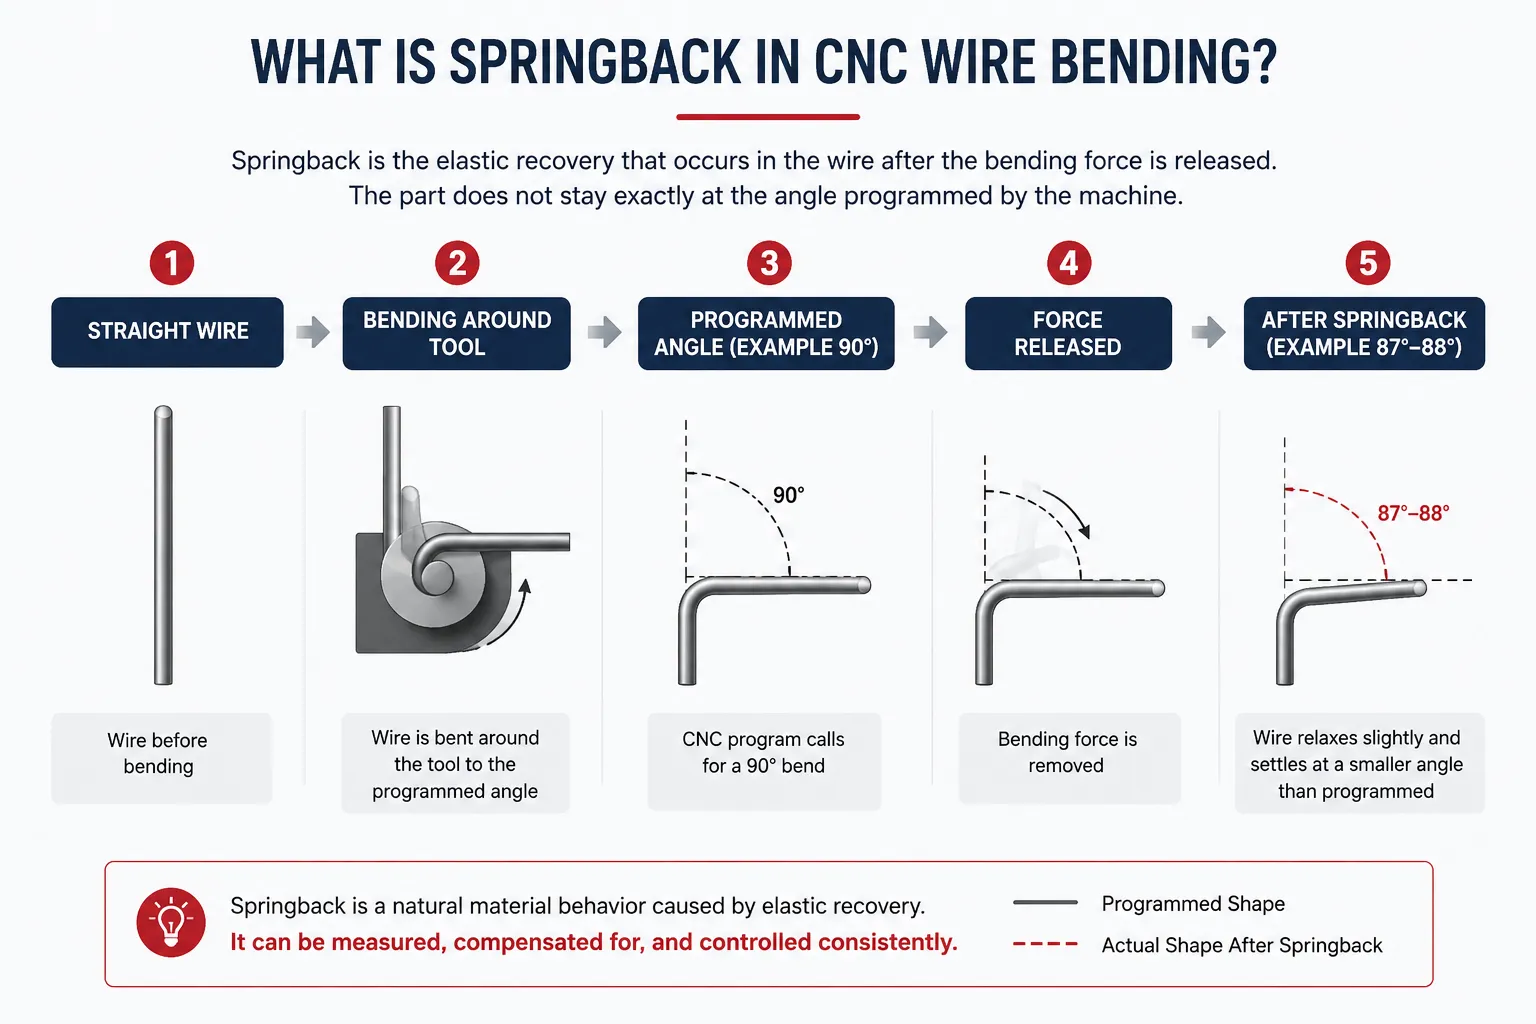
Puncanya ialah springback: pemulihan elastik yang berlaku pada wayar selepas daya lenturan dihilangkan. Springback adalah tingkah laku material, bukan kesilapan operator, dan ia tidak boleh dihapuskan — tetapi ia boleh diukur, dikompensasi, dan dikawal secara konsisten. Panduan ini menerangkan di manaspringback dalam pembengkokan wayar CNCberasal daripada, faktor mana yang mempengaruhinya, dan kaedah praktikal yang memastikan ketepatan lenturan dan konsistensi pembentukan terkawal dalam zaman modenMesin pembengkok wayar CNC.
Apakah Itu Springback dalam Pembengkokan Wayar CNC?
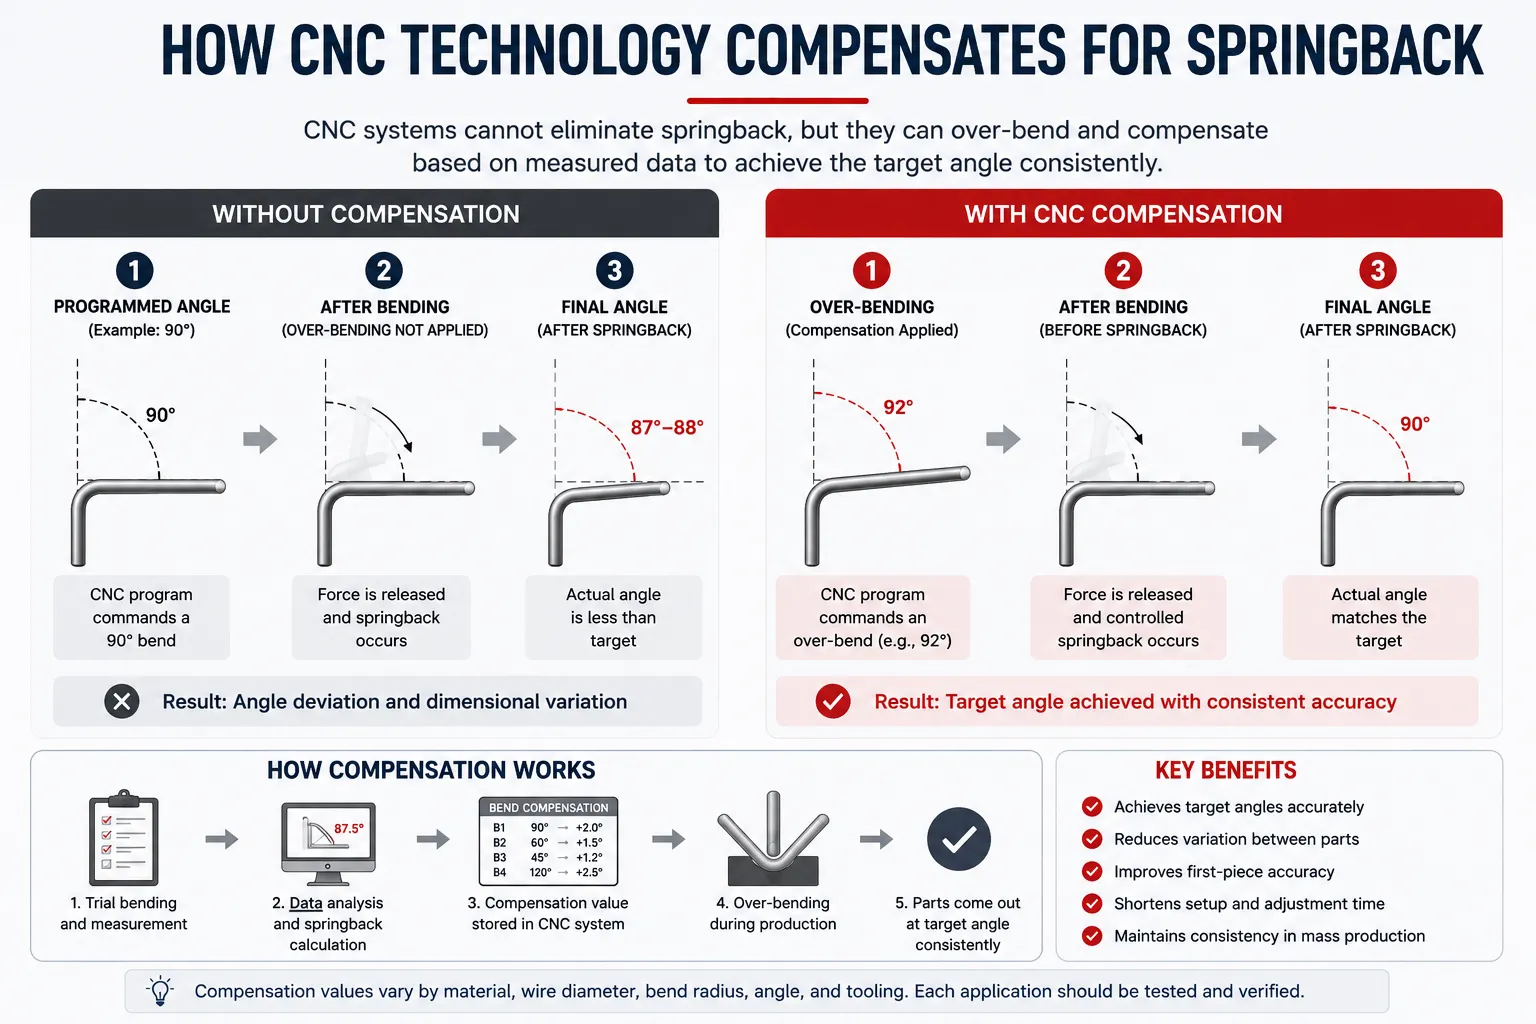
Apabila wayar lurus dibengkokkan di sekitar alat, bahagian luar bengkok diregangkan manakala bahagian dalam dimampatkan. Sebahagian daripada ubah bentuk ini adalah plastik (kekal) dan sebahagian lagi adalah elastik. Bahagian plastik memberikan wayar bentuk barunya; Bahagian elastik adalah tenaga yang disimpan yang pulih apabila daya lenturan dilepaskan, jadi lenturan itu sedikit rileks.
Dalam amalan, wayar yang diprogramkan pada 90 darjah mungkin melompat kembali dan mendap pada 87 atau 88 darjah, dan jejari yang terbentuk mungkin terbuka sedikit lebih besar daripada jejari alat. Bahagian itu bengkok — cuma tidak tepat mengikut geometri yang diminta oleh program.
Jumlah pemulihan berbeza mengikut bahan: wayar keluli keras biasanya memulihkan lebih banyak daripada wayar anil lembut dengan diameter yang sama, dan wayar spring, keluli tahan karat, serta keluli karbon rendah masing-masing boleh berkelakuan berbeza di bawah keadaan lenturan yang sama. Memahami ini adalah titik permulaan untuk mengawalnya.
Mengapa Springback Berlaku Semasa Pembengkokan Wayar?
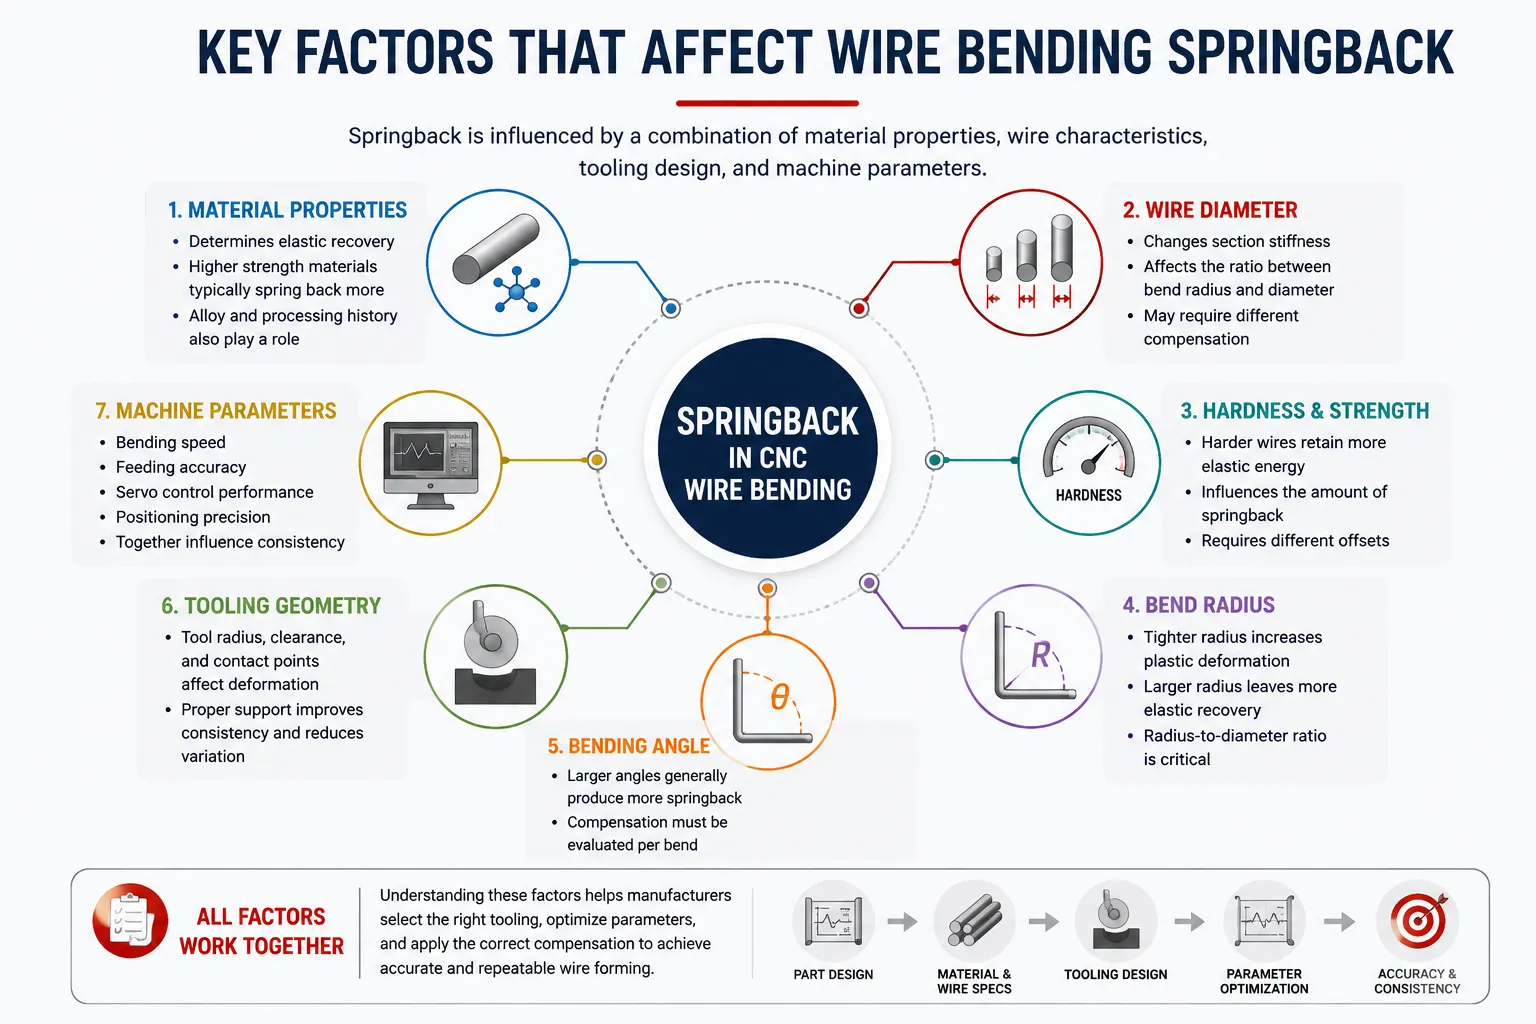
Springback berakar pada bahagian elastik deformasi, tetapi saiz bahagian itu bergantung pada gabungan faktor bahan dan proses:
Sifat bahan dan kekerasan.Bahan yang lebih keras dan berkekuatan tinggi biasanya mengekalkan lebih banyak tenaga elastik semasa pembentukan, yang boleh membawa kepada pemulihan yang lebih baik selepas beban dilepaskan. Jumlah tepat bergantung pada aloi, temper, dan sejarah pemprosesan, jadi dua wayar yang kelihatan sama mungkin tidak bengkok secara sama.
Kekuatan tegangan dan lepasan.Bahan dengan kekuatan luluh yang lebih tinggi berbanding kekakuan biasanya menunjukkan lebih banyak springback, kerana bahagian ubah bentuk yang lebih besar kekal elastik. Geometri bahagian yang sama mungkin memerlukan pampasan yang berbeza apabila gred wayar berubah.
Diameter wayar.Diameter mengubah kekakuan seksyen dawai, dan nisbah antara jejari lenturan dan diameter khususnya menentukan berapa banyak pemulihan elastik yang dibina ke dalam lengkungan — satu pembolehubah proses, bukan sekadar dimensi lukisan.
Jejari lenturan dan sudut lenturan.Jejari yang ketat biasanya memaksa lebih banyak bahagian seksyen ke dalam deformasi plastik, manakala jejari dan sudut yang lebih besar boleh meninggalkan pemulihan yang lebih elastik secara berkadar. Oleh itu, pampasan perlu dinilai bengkok demi selekoh, bukan diasumsikan hanya daripada bahan tersebut.
Geometri alat dan kaedah pembentukan.Cara wayar disokong, dikekang, dan dibalut semasa pembentukan mempengaruhi sejauh mana ia berubah bentuk secara boleh diramal. Kaedah pembentukan dan susun atur alat yang berbeza boleh menghasilkan tingkah laku pemulihan yang berbeza pada bahagian yang sama.
Kelajuan lenturan dan parameter mesin.Kelajuan pembentukan, ketepatan suapan, dan tingkah laku penentuan kedudukan semuanya boleh mempengaruhi sejauh mana wayar mencapai geometri yang dimaksudkan secara konsisten. Kesan mereka biasanya lebih kecil daripada faktor bahan tetapi masih menyumbang kepada variasi dalam kerja ketepatan.
Faktor Utama yang Mempengaruhi Spring Back Pembengkokan Wayar
Jadual di bawah merumuskan faktor utama dan maksud setiap satu di lantai pengeluaran:
| faktor | Bagaimana Ia Mempengaruhi Springback | Pertimbangan Pembuatan |
|---|---|---|
| Bahan | Menentukan ciri pemulihan elastik lenturan | Pastikan gred wayar dan temper konsisten antara kelompok |
| diameter wayar | Mengubah kekakuan seksyen dan keterukan ubah bentuk | Sahkan semula pampasan apabila diameter berubah |
| Kekerasan | Wayar yang lebih keras biasanya mengekalkan pemulihan elastik yang lebih tinggi | Mohon sijil bahan dan uji setiap lot baru |
| jejari bengkok | Nisbah jejari kepada diameter mempengaruhi pemulihan relatif | Seimbangkan keperluan kebolehbentukan, alat dan keletihan |
| sudut lenturan | Pampasan berskala mengikut sudut yang dibentuk | Tetapkan offset setiap selekoh, bukan setiap bahagian |
| Perkakasan | Mempengaruhi bagaimana wayar dikekang semasa pembentukan | Periksa kehausan; kalibrasi semula selepas perubahan |
| Parameter CNC | Sudut kawalan, suapan dan konsistensi gerakan | Dokumentasikan set parameter terbukti untuk digunakan semula |
Bagaimana Springback Mempengaruhi Ketepatan Pembentukan Wayar
Jika dibiarkan tanpa kawalan, springback muncul dalam beberapa cara: sudut lenturan jatuh di luar toleransi, perubahan dimensi keseluruhan, dan masalah pemasangan muncul apabila bahagian perlu dipasang pada jig, peralatan kimpalan, atau komponen penyambungan. Kadar penolakan meningkat, dan operator menghabiskan masa untuk pembetulan manual yang sepatutnya ditangani oleh proses pembentukan.
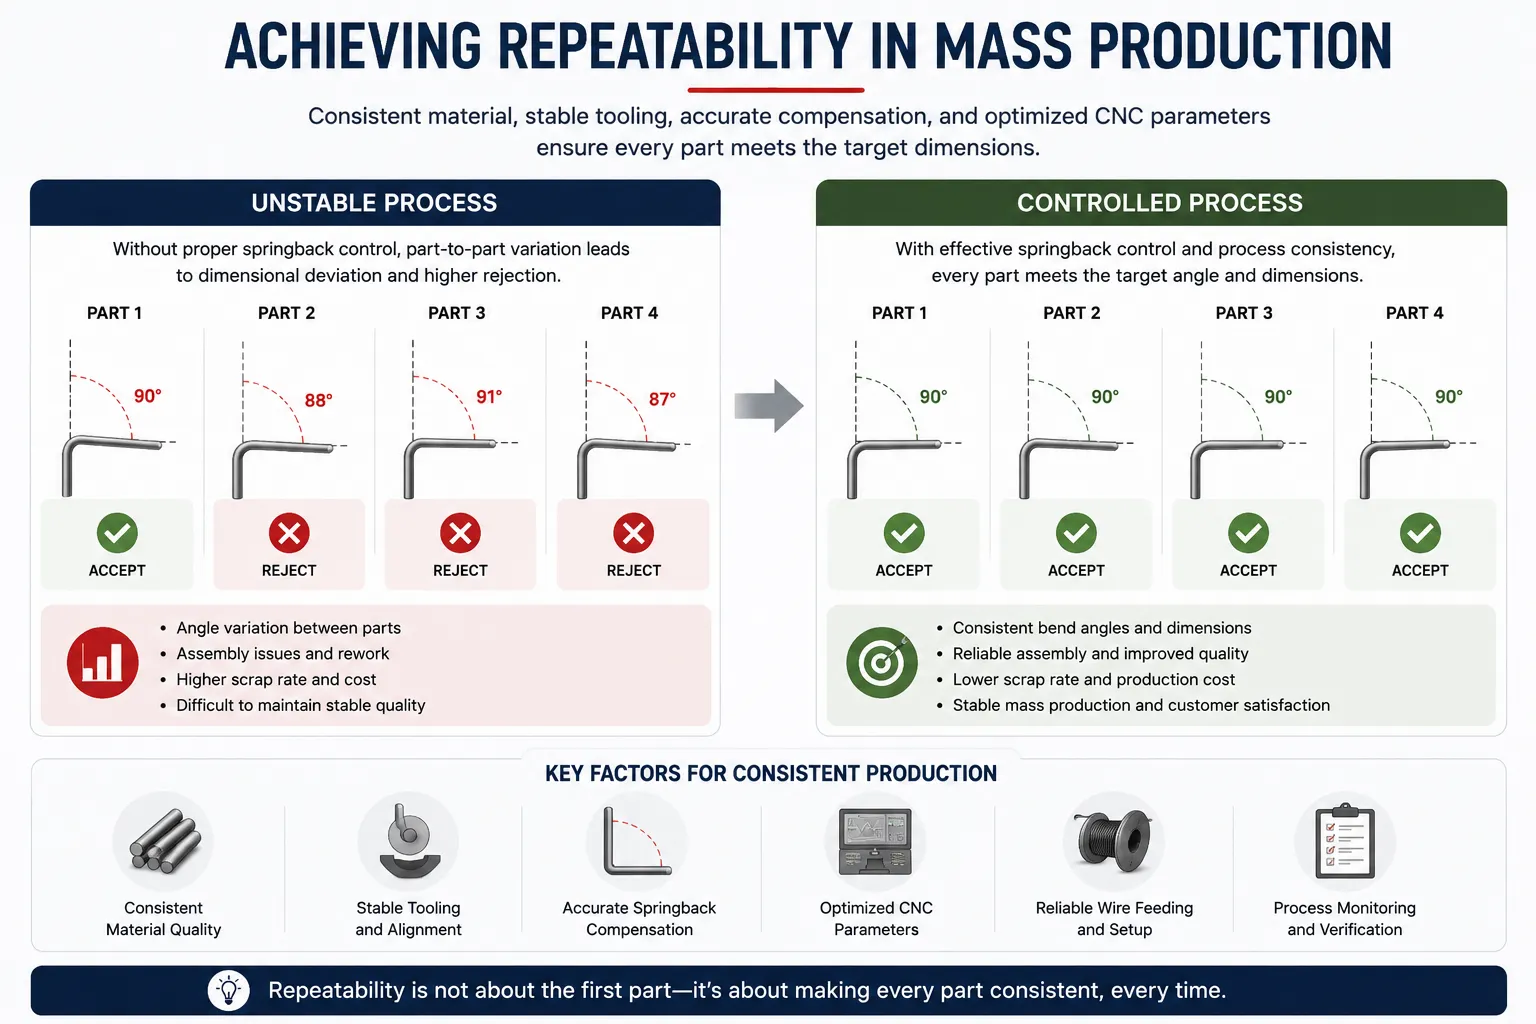
Cabaran yang lebih besar dalam pengeluaran berjumlah bukanlah satu bahagian di luar toleransi — ia adalah variasi sebahagian-ke-bahagian. Apabila lot bahan berubah, alat haus, atau parameter disesuaikan mengikut rasa dan bukannya data, ketepatan pembengkokan wayar menjadi tidak stabil dari satu peralihan ke peralihan lain. Bagi produk wayar B2B, konsistensi pembentukan — kebolehulangan — adalah apa yang membezakan pembekal yang boleh diterima daripada yang sukar.
Cara Mengawal Springback dalam Pembengkokan Wayar CNC
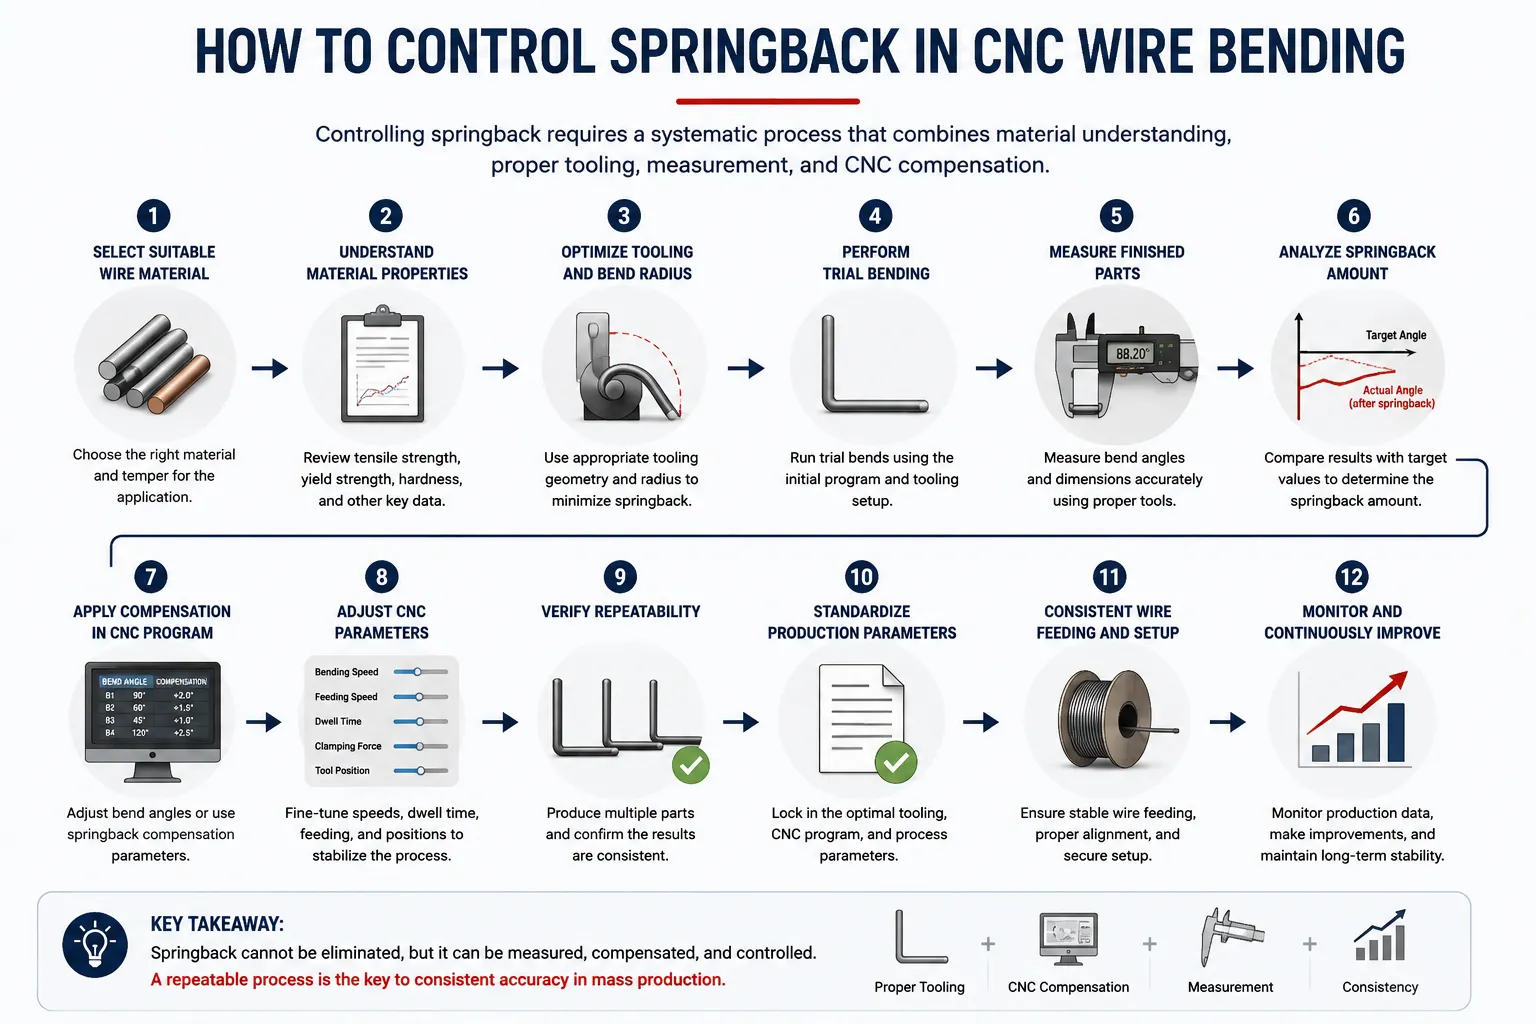
Kawalan springback adalah aliran kerja, bukan satu tetapan tunggal. Kaedah-kaedah berikut masing-masing menangani bahagian masalah yang berbeza, dan bersama-sama membentuk proses yang boleh diulang:
1. Pilih bahan wayar yang sesuai.Spring back yang konsisten bermula dengan bahan yang konsisten. Nyatakan gred, temper, dan keadaan permukaan dengan jelas, dan elakkan mencampur lot dalam satu pengeluaran sahaja.
2. Fahami sifat bahan sebelum pengaturcaraan.Dapatkan data kekerasan dan tegangan untuk wayar sebenar yang digunakan. Pampasan daripada bahan rujukan mungkin tidak dipindahkan ke lot lain, jadi anggap setiap bahan baru sebagai titik permulaan baru.
3. Optimumkan jejari lenturan.Jejari mempengaruhi berapa banyak ubah bentuk kekal elastik. Reka bentuk bengkok yang mengimbangi kebolehbentukan, hayat alat, dan keperluan fungsi, bukannya bergantung kepada jejari terbesar yang ada.
4. Optimumkan geometri alat.Alat menentukan bagaimana wayar disokong dan dikekang semasa pembentukan. Alat yang sepadan dengan baik menjadikan ubah bentuk lebih boleh diramalkan, yang seterusnya menjadikan pampasan springback lebih stabil.
5. Gunakan pembengkokan berlebihan apabila sesuai.Jika bengkok boleh dipastikan melompat ke belakang dua darjah, membengkok sedikit melepasi sasaran membolehkan bahagian itu pulih ke dimensi lukisan — hanya sah apabila pemulihan adalah konsisten.
6. Tetapkan parameter pampasan springback.Bina offset yang didokumentasikan untuk setiap bengkok berdasarkan hasil yang diukur dan bukannya andaian. Anggap nilai-nilai ini sebagai data proses yang tergolong dalam nombor bahagian.
7. Laraskan parameter lenturan CNC.Sudut lenturan, pemberian makanan, dan parameter pergerakan berinteraksi dengan tingkah laku pemulihan bahan; Menala kepada wayar sebenar dan merekodkan hasilnya menjadikan percubaan dan kesilapan menjadi satu proses yang ditetapkan.
8. Lakukan pembengkokan percubaan.Lenturan percubaan artikel pertama dengan dawai pengeluaran menunjukkan bagaimana bahan berkelakuan sebelum satu kumpulan penuh dikomitsikan — penting setiap kali bahan, alat, atau geometri berubah.
9. Ukur bahagian siap.Sahkan sudut dan dimensi dengan kaedah pengukuran yang sesuai — pengukur sudut, kelengkapan, atau pengukuran penglihatan bergantung pada toleransi. Pengukuran menutup gelung antara springback yang diramalkan dan springback sebenar.
10. Rekod dan standardkan parameter pengeluaran.Setelah set parameter menghasilkan bahagian yang sesuai, kunci ia. Parameter yang didokumentasikan menjadikan keputusan boleh diulang merentasi operator dan syif, serta memendekkan pertukaran pada pesanan ulang.
11. Kekalkan pemberian wayar yang konsisten.Variasi pemakanan berubah di mana setiap selekoh bermula, mengubah geometri efektif walaupun sudut adalah betul. Pemberian makanan yang konsisten melindungi ketepatan pembentukan wayar secara keseluruhan.
12. Gunakan koordinasi pelbagai paksi jika diperlukan.Bahagian wayar 3D yang kompleks membengkok dalam pelbagai satah, dan setiap satah boleh membawa tingkah laku pemulihannya sendiri. Gerakan berbilang paksi yang diselaraskan dalam mod modenMesin lentur wayar 3Dmengekalkan keseluruhan urutan pembentukan yang konsisten dan bukannya merawat setiap bengkok secara berasingan.
Bagaimana Teknologi CNC Membantu Mengimbangi Springback
Untuk menyatakan dengan jelas: teknologi CNC tidak menghapuskan springback. Tiada sistem kawalan yang mengubah cara logam menyimpan tenaga elastik. Apa yang dilakukan oleh sistem CNC ialah memberikan pengeluar alat untuk menguruskan fenomena ini dengan ketepatan yang jauh lebih tinggi daripada kaedah manual.
Parameter lenturan boleh atur cara membolehkan jurutera menggunakan sudut pampasan yang diukur pada setiap selekoh, dan gerakan dikawal servo menggunakannya dengan cara yang sama pada setiap kitaran. Pemberian makan yang boleh diulang dan penempatan yang tepat mengekalkan geometri lenturan — dan oleh itu tingkah laku springback — konsisten dari bahagian ke bahagian, manakala penyimpanan parameter bermakna susunan yang terbukti boleh dipanggil semula dengan tepat dan bukannya dibina semula dari memori. Sistem CNC membantu pengeluarmengukur, mengimbangi, dan mengawal berulang kaliSpringback — tepat apa yang diperlukan oleh pengeluaran secara besar-besaran. Mesin sepertimesin pembengkokan wayar CNC kepala putarTerapkan prinsip ini dalam pembentukan berterusan, di mana sentuhan alat yang konsisten dan putaran terkawal menyokong ketepatan lenturan yang stabil.
Peranan Tooling dalam Kawalan Springback
Tooling adalah di mana teori springback bertemu dengan wayar sebenar. Geometri alat menentukan bagaimana bahan dibalut, disokong, dan dilepaskan, jadi dua set alat yang berbeza boleh menghasilkan pemulihan yang sangat berbeza pada bahagian yang sama. Peralatan khas yang disesuaikan dengan jejari lenturan dan diameter wayar produk menjadikan ubah bentuk — dan oleh itu nilai pampasan — lebih boleh diramalkan.
Keadaan alat sama pentingnya dengan reka bentuk. Alat yang haus atau rosak mengubah geometri berkesan setiap selekoh, jadi nilai pampasan yang betul semasa pemasangan perlahan-lahan hilang kesahihan. Peraturan praktikal: setiap kali alat ditukar, dibaiki, atau haus, sahkan semula bahagian pertama sebelum melepaskan batch.
Cara Meningkatkan Kebolehulangan dalam Pengeluaran Besar-besaran
Dalam pengeluaran besar-besaran, kawalan springback berjaya atau gagal dari segi kebolehulangan. Beberapa tabiat mengekalkannya: memastikan bekalan wayar konsisten dan boleh dijejaki ke lot; sampel mengukur bahagian semasa jalan, bukan sahaja semasa persediaan; mengekalkan alat mengikut jadual dan bukannya pada kegagalan; dan melindungi set parameter yang terbukti daripada pengubahsuaian secara santai. Apabila drift muncul, balas dengan data — ukur, bandingkan dengan garis dasar yang direkodkan, dan laraskan pampasan dengan sengaja.
Amalan-amalan ini terpakai merentasipenyelesaian pembentukan wayar industriDalam setiap skala: proses yang stabil menghasilkan bahagian yang stabil, dan setiap campur tangan harus menjadikan proses itu lebih stabil, bukan kurang.
Pertimbangan Praktikal untuk Komponen Wayar Automotif
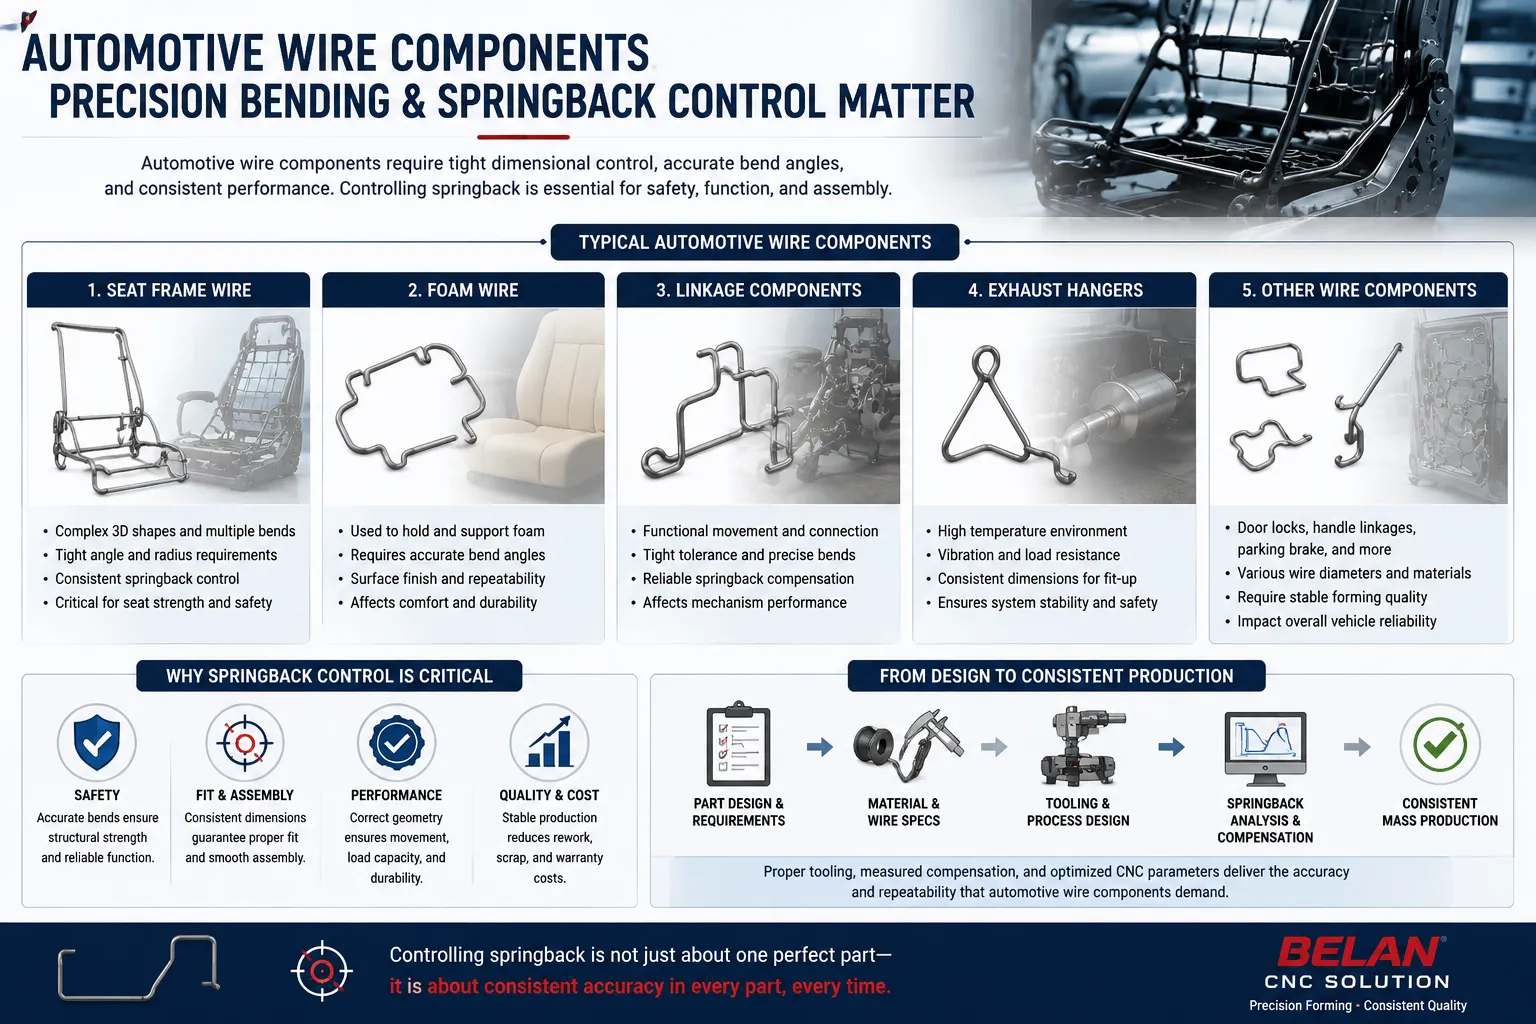
Komponen wayar automotif — wayar rangka tempat duduk, wayar buih, struktur sokongan tempat duduk, komponen penggantung pautan dan ekzos — dihasilkan pada jumlah yang konsistensi sangat diperlukan. Banyak daripadanya dipasang menjadi kelengkapan atau dikimpal menjadi sub-pemasangan, jadi penyimpangan dimensi dalam satu elemen wayar merebak ke seluruh pemasangan, dan wayar rangka tempat duduk yang berubah sedikit mengikut bahagian boleh memperlahankan keseluruhan barisan.
Inilah sebabnya kawalan springback penting dalam pengeluaran automotif: matlamatnya bukan sekadar bahagian dalam toleransi hari ini, tetapi proses yang mengekalkan toleransi merentasi ribuan kitaran, lot bahan, dan selang alat. Pengeluar menilaipenyelesaian pembentuk wayar automotifOleh itu, harus bertanya bagaimana ketepatan lenturan dan konsistensi pembentukan disahkan — bukan hanya apa yang mesin boleh lakukan pada bahagian demonstrasi.
Senarai Semak Kawalan Springback untuk Pembengkokan Wayar CNC
- ☐ Periksa sifat bahan wayar (gred, temper, sijil)
- ☐ Sahkan diameter dan toleransi wayar
- ☐ Semak jejari lenturan berbanding had kebolehbentukan dan alat
- ☐ Nilai geometri dan keadaan alat
- ☐ Tetapkan parameter pampasan springback setiap selekoh
- ☐ Lakukan pembengkokan percubaan dengan wayar pengeluaran
- ☐ Ukur bahagian siap berdasarkan dimensi lukisan
- ☐ Rekod dan kunci parameter pengeluaran yang terbukti
- ☐ Sahkan kebolehulangan sepanjang larian pengeluaran sampel
- ☐ Standardkan proses akhir dan sahkan semula selepas sebarang perubahan
Cara Menilai Penyelesaian Pembengkokan Wayar CNC untuk Kawalan Springback
Apabila kawalan springback kritikal untuk bahagian anda, nilai mesin berdasarkan keupayaan yang menyokongnya secara langsung: ketepatan servo dan kebolehulangan; bagaimana sudut lenturan dan nilai pampasan diprogram dan disimpan; sama ada alat boleh dipadankan dengan geometri produk anda; sama ada pembekal boleh menguji membengkokkan sampel dengan wayar sebenar anda; dan sokongan teknikal apa yang wujud selepas pemasangan. Pembekal yang meminta lukisan, spesifikasi wayar, dan toleransi anda sebelum mengesyorkan konfigurasi sedang menilai masalah dengan betul: pampasan springback hanya boleh disahkan terhadap bahan dan bahagian sebenar.
Mengapa Memilih Mesin BELAN untuk Pembentukan Wayar CNC?
BELAN Machinery membina peralatan pembengkokan wayar CNC pelbagai paksi dan penyelesaian pembentukan wayar yang memfokuskan kepada aplikasi automotif. Mesin BELAN menggabungkan kawalan CNC berbilang paksi, perisian pintar termasuk pampasan springback berbantuan AI, dan alat khusus yang dipadankan dengan produk — tiga elemen yang dikenal pasti dalam artikel ini sebagai pusat kawalan springback. BELAN juga berfungsi berdasarkan spesifikasi wayar sebenar pelanggan dan lukisan produk: bahagian diuji dan parameter disahkan sebelum penyelesaian disyorkan, jadi ketepatan lenturan ditunjukkan pada bahagian anda dan bukannya didakwa secara umum.
Kesimpulan
Springback dalam pembengkokan wayar CNC bukanlah kecacatan atau kerosakan mesin — ia adalah tingkah laku bahan yang mesti diambil kira oleh setiap proses pembentukan wayar. Kawalan springback yang berjaya datang daripada padanan bahan, geometri wayar, alat, parameter lenturan, pengukuran, dan pampasan sebagai satu sistem yang disahkan. Teknologi CNC tidak dapat menghapuskan fizik, tetapi ia memberikan pengeluar parameter yang boleh diprogram, ketepatan penempatan, dan konsistensi proses untuk mengimbangi springback dengan boleh dipercayai — bahagian demi bahagian, kelompok demi batch, asas pengeluaran komponen wayar yang stabil dan boleh diskalakan.
Soalan Lazim
Apa yang menyebabkan springback dalam pembengkokan wayar CNC?
Springback disebabkan oleh bahagian elastik deformasi. Apabila daya lenturan dilepaskan, wayar memulihkan sebahagian daripada ubah bentuk itu, jadi sudut siap terbuka sedikit melebihi sudut yang diprogramkan. Berapa banyak pemulihan yang berlaku bergantung pada bahan, diameter, jejari lenturan, sudut, dan alat.
Bagaimana kekerasan bahan mempengaruhi wayar membengkokkan springback?
Bahan yang lebih keras biasanya mengekalkan lebih banyak tenaga elastik semasa pembentukan, yang boleh menghasilkan pemulihan yang lebih baik selepas pembengkokan. Oleh itu, wayar yang lebih keras mungkin memerlukan nilai pampasan yang lebih besar, dan pampasan yang ditetapkan pada wayar lembut tidak harus dianggap berpindah ke gred yang lebih keras.
Bolehkah mesin pembengkok wayar CNC mengimbangi springback?
Ya — tetapi dengan pampasan, bukan penyingkiran. Offset yang diukur diprogramkan ke dalam setiap selekoh supaya bahagian itu pulih ke dimensi sasaran. Dengan gerakan servo yang boleh diulang, pemberian makanan yang konsisten, dan parameter yang disimpan, pampasan itu digunakan secara sama pada setiap kitaran, menjadikan keputusan boleh diulang dalam pengeluaran.
Bagaimana alat memberi kesan kepada springback?
Geometri alat menentukan bagaimana wayar disokong dan dihadkan semasa pembentukan, yang mempengaruhi sejauh mana ia berubah bentuk dan pulih secara boleh diramal. Alat yang disesuaikan dengan jejari dan diameter produk menjadikan pampasan lebih stabil, manakala alat yang haus atau tidak sepadan menyebabkan drift springback — jadi perubahan alat sepatutnya mencetuskan pengukuran semula bahagian pertama.
Adakah diameter wayar mempengaruhi spring back?
Ia boleh. Diameter mengubah kekakuan seksyen dawai, dan nisbah antara jejari lenturan dan diameter mempengaruhi berapa banyak pemulihan elastik yang dibina ke dalam bengkok. Sebarang perubahan diameter adalah keadaan proses baru yang memerlukan lenturan percubaan dan nilai pampasan yang baru.
Bagaimana pengeluar boleh meningkatkan ketepatan pembengkokan wayar?
Mulakan dengan bahan yang konsisten, kemudian bina aliran kerja yang berdisiplin: pembengkokan percubaan dengan wayar pengeluaran, pengukuran terhadap lukisan, parameter pampasan yang didokumentasikan, dan set parameter CNC yang terkunci. Meningkatkan ketepatan bukanlah tentang satu pelarasan tunggal tetapi lebih kepada menjadikan keseluruhan proses boleh diulang.
Bagaimana springback boleh dikawal semasa pengeluaran besar-besaran?
Anggap ia sebagai disiplin proses berterusan: pastikan lot wayar konsisten, sampel ukur bahagian semasa jalanan, kekalkan alat mengikut jadual, dan sahkan semula parameter selepas sebarang perubahan bahan, alat, atau geometri. Apabila drift muncul, laraskan pampasan berdasarkan data pengukuran dan bukan penilaian operator sahaja.
Perlukan Bantuan Mengawal Springback dalam Proses Pembentukan Wayar Anda?
BELAN Machinery, penyedia profesional penyelesaian pembentukan wayar automotif. Hantarkan lukisan atau sampel produk anda kepada kami. Pasukan kejuruteraan kami boleh menilai bahan wayar anda, keperluan pembentukan, pertimbangan alat, dan keperluan kawalan springback untuk membantu mengenal pasti penyelesaian pembentukan wayar CNC yang sesuai.
Hubungi Belan untuk penilaian kebolehlaksanaanSumber Berkaitan
- Mesin Pembengkokan Wayar CNC— Peralatan pembengkokan wayar CNC pelbagai paksi yang dibina untuk pembentukan yang tepat dan boleh diulang.
- Penyelesaian Pembentukan Wayar Industri— Penyelesaian aplikasi untuk pengeluaran komponen wayar industri yang konsisten.
- Penyelesaian Pembentukan Wayar Alat Ganti Automotif— Penyelesaian pembentukan wayar untuk rangka tempat duduk, wayar buih dan komponen pautan di mana konsistensi dimensi adalah kritikal.
- Apakah kelebihan mesin lentur wayar 3D?— Bagaimana pembentukan 3D berbilang satah menyokong geometri bahagian yang kompleks dan konsistensi proses.
- Cara Memilih Mesin Pembengkokan Wayar CNC— Panduan pemilihan lengkap untuk menilai mesin, alat dan pilihan automasi.