


Mesin BELAN: Memenuhi Permintaan Busbar EV berketepatan tinggi dengan Mesin Lentur CNC Busbar
Latar Belakang Industri
Dengan pertumbuhan pesat kenderaan tenaga baru, pendawaian voltan tinggi, PACK bateri dan industri penyimpanan tenaga, busbar tembaga bersalut PVC-mica, busbar tembaga berpenebat PA12 dan busbar aluminium berpenebat telah menjadi bahan utama untuk pembuatan busbar. Disebabkan lapisan penebat permukaan, calar, bonjolan, retak penebat dan kerosakan sering berlaku semasa pembengkokan. Oleh itu, mod pemberian, ketepatan lenturan dan kawalan proses adalah faktor kritikal yang menentukan kualiti produk siap.
TheMesin lentur busbar CNCMenyediakan pemberian automatik penuh, pelurusan pintar, pembengkokan serentak berbilang paksi dan pemotongan tepat untuk aliran kerja automatik gelung tertutup. Ia meningkatkan produktiviti dengan ketara sambil menjamin kualiti pemprosesan busbar berlapis berpenebat.
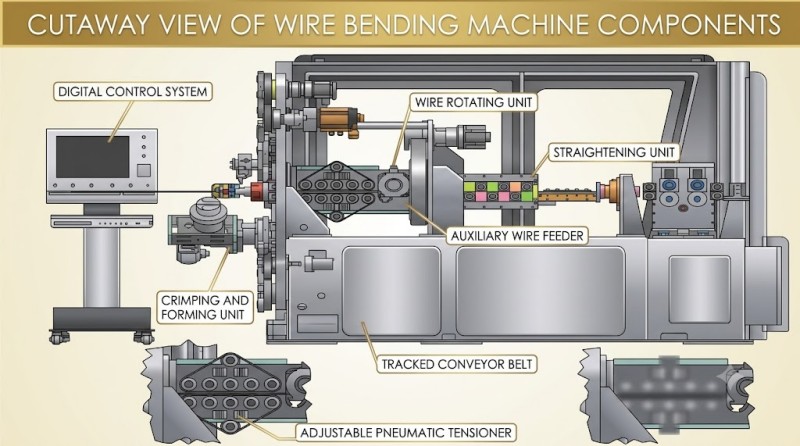
Aliran Kerja Lenturan Automatik untuk Busbar Tembaga Bersalut PVC
Di bawah menunjukkan aliran kerja pemprosesan automatik lengkap siri BELAN BL-TPMesin lentur busbar CNC.
| Langkah | Proses | Penerangan |
|---|---|---|
| Langkah 1 | Pemuatan Bahan | Pasang busbar tembaga atau aluminium bersalut PVC pada rak pemberian automatik. |
| Langkah 2 | Pemberian Makan Automatik | Rak pemberian makanan automatik menghantar bahan ke dalam unit pemakanan tambahan. |
| Langkah 3 | Meluruskan | Penyuap tambahan menghantar bahan ke modul pelurus untuk menghapuskan tekanan dalaman dan meningkatkan ketepatan pemprosesan. |
| Langkah 4 | Pemakanan Jenis Trek | Konveyor trek mengangkut bahan secara berterusan ke zon lenturan dan melindungi permukaan berpenebat sepenuhnya. |
| Langkah 5 | Pembengkokan Automatik | Lapan lengan servo robotik bekerjasama untuk merealisasikan pembengkokan rata, pembengkokan menegak, pembengkokan putaran dan pembentukan kompleks lain. |
| Langkah 6 | Pemotongan Automatik | Bahagian siap akan dipotong secara automatik selepas pembengkokan untuk pengeluaran besar-besaran berterusan. |
Keseluruhan aliran kerja berjalan tanpa campur tangan manual, meningkatkan kelajuan dan meminimumkan ralat dimensi yang disebabkan manusia.
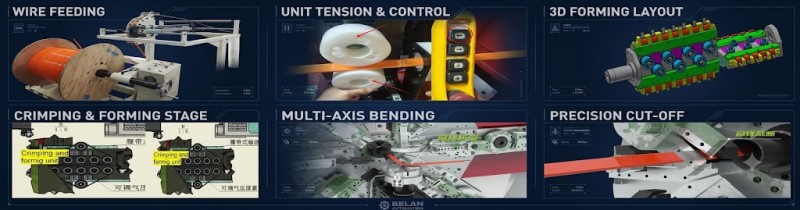
Analisis Perbandingan Tiga Struktur Pemakanan
DomestikMesin lentur busbar CNCpembekal menggunakan pelbagai penyelesaian pemberian makanan untuk pemprosesan busbar berpenebat PVC-mica dengan jurang prestasi yang jelas.
| Item Perbandingan | Pemakanan Jenis Jejak BELAN | Pesaing 1: Pemakanan Roller | Pesaing 2: Pemakanan Pengapit |
|---|---|---|---|
| mekanisme pemakanan | Pemakanan landasan penuh | 8-set pemakanan roller | Pemakanan pengapit mekanikal |
| Bahan Berpenebat PA12 | ✓ Serasi sepenuhnya | ✓ Serasi sepenuhnya | △ Kecekapan rendah |
| Bahan Berpenebat PVC-Mica | ✓ Serasi sepenuhnya | × Tidak serasi | ✓ Serasi sepenuhnya |
| Perlindungan Permukaan Bahan | Tiada calar atau kerosakan | Risiko tinggi lekukan & calar | Bagus |
| Penggantian Alat Ganti | Tiada penggantian roller diperlukan | Perlu menggantikan 8 penggelek suapan | Tiada penggantian diperlukan |
| Masa Penukaran Produk | Tiada | Lebih kurang 20 minit | Tiada |
| Kos Alat Ganti | N/A | Lebih kurang 4000 USD / set | N/A |
| Kestabilan Pemakanan | ★★★★★ | ★★★ | ★★★ |
| Kecekapan Pengeluaran | ★★★★★ | ★★★★ | ★★ |
Kelebihan Pemakanan Jenis Trek BELAN
Berbanding dengan pemberian penggelek tradisional, pemberian lipatan penuh memperluaskan kawasan sentuhan dengan bahan mentah, memberikan prestasi pemberian yang stabil walaupun untuk bahan penebat PVC-mica dengan lekatan rendah.
Tiada penggantian penggelek suapan untuk spesifikasi busbar yang berbeza, mengurangkan kos penyelenggaraan dan masa henti mesin untuk meningkatkan keberkesanan peralatan secara keseluruhan. Ia telah menjadi penyelesaian matang dan berkecekapan tinggi untuk pengeluar busbar kenderaan tenaga baharu.
Standard Kawalan Bulge untuk Busbar Berpenebat PVC-Mica
Bonggol selepas membengkok adalah cabaran utama pemprosesan untuk busbar berpenebat PVC-mica. Siri BELAN BL-TPMesin lentur busbar CNCMeminimumkan pekali bonjolan dengan mengoptimumkan tetapan jejari lenturan.
| Mod Membengkok | Standard Proses |
|---|---|
| pembengkokan rata | R dalam ≥ 1 × lebar bahan; Tonjolan sebelah tunggal ≤1.6 mm (had dua hala maksimum industri ≤4 mm) |
| Pembengkokan Menegak | R dalam ≥ ketebalan bahan 1 ×; Tonjolan sebelah tunggal ≤1.5 mm (had dua hala maksimum industri ≤4 mm) |
Tetapan jejari R yang betul mengurangkan risiko bonjolan dan mengelakkan koyakan atau kerosakan elektrik pada jaket PVC dan lapisan penebat mika.
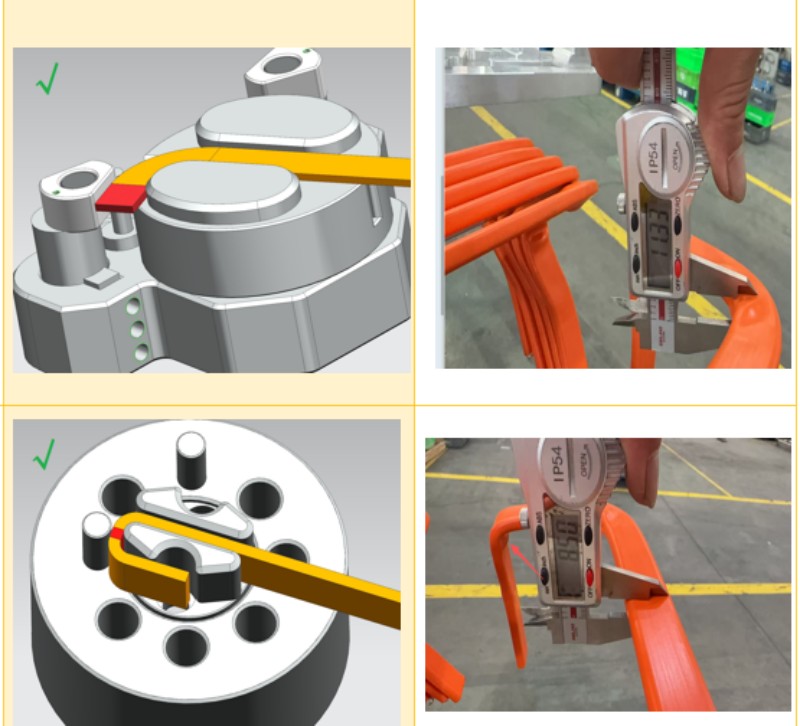
Proses Dioptimumkan untuk Rawatan Busbar Bending Bulge
Untuk meningkatkan lagi kualiti bahagian siap, gunakan aliran kerja berikut untuk penambahbaikan bonjolan:
| Langkah | Penyelesaian Rawatan | Fungsi |
|---|---|---|
| Langkah 1 | Gunakan pemakanan jenis trek | Pemakanan penuh mengelakkan calar permukaan dan meningkatkan kestabilan pemberian makanan. |
| Langkah 2 | Pra-pemanasan frekuensi tinggi | Pasang pemanas frekuensi tinggi di saluran keluar bahan. Bengkokkan selepas pemanasan untuk mengurangkan bonjolan & ubah bentuk. |
| Langkah 3 | Pengapit untuk pembengkokan rata | Tetapkan zon bonjolan dengan klip keluli tahan karat dan pengapit tugas berat. |
| Langkah 4 | Rawatan haba relau terowong | Panaskan di dalam relau terowong 100°C-130°C selama 1-2 minit, kemudian sejukkan dengan udara untuk meratakan kawasan yang menonjol. |
Aliran kerja ini mengoptimumkan penampilan permukaan dan meningkatkan kebolehpercayaan lapisan penebat.
Kelebihan Teras Mesin Lentur CNC Busbar BL-TP-45-6EL
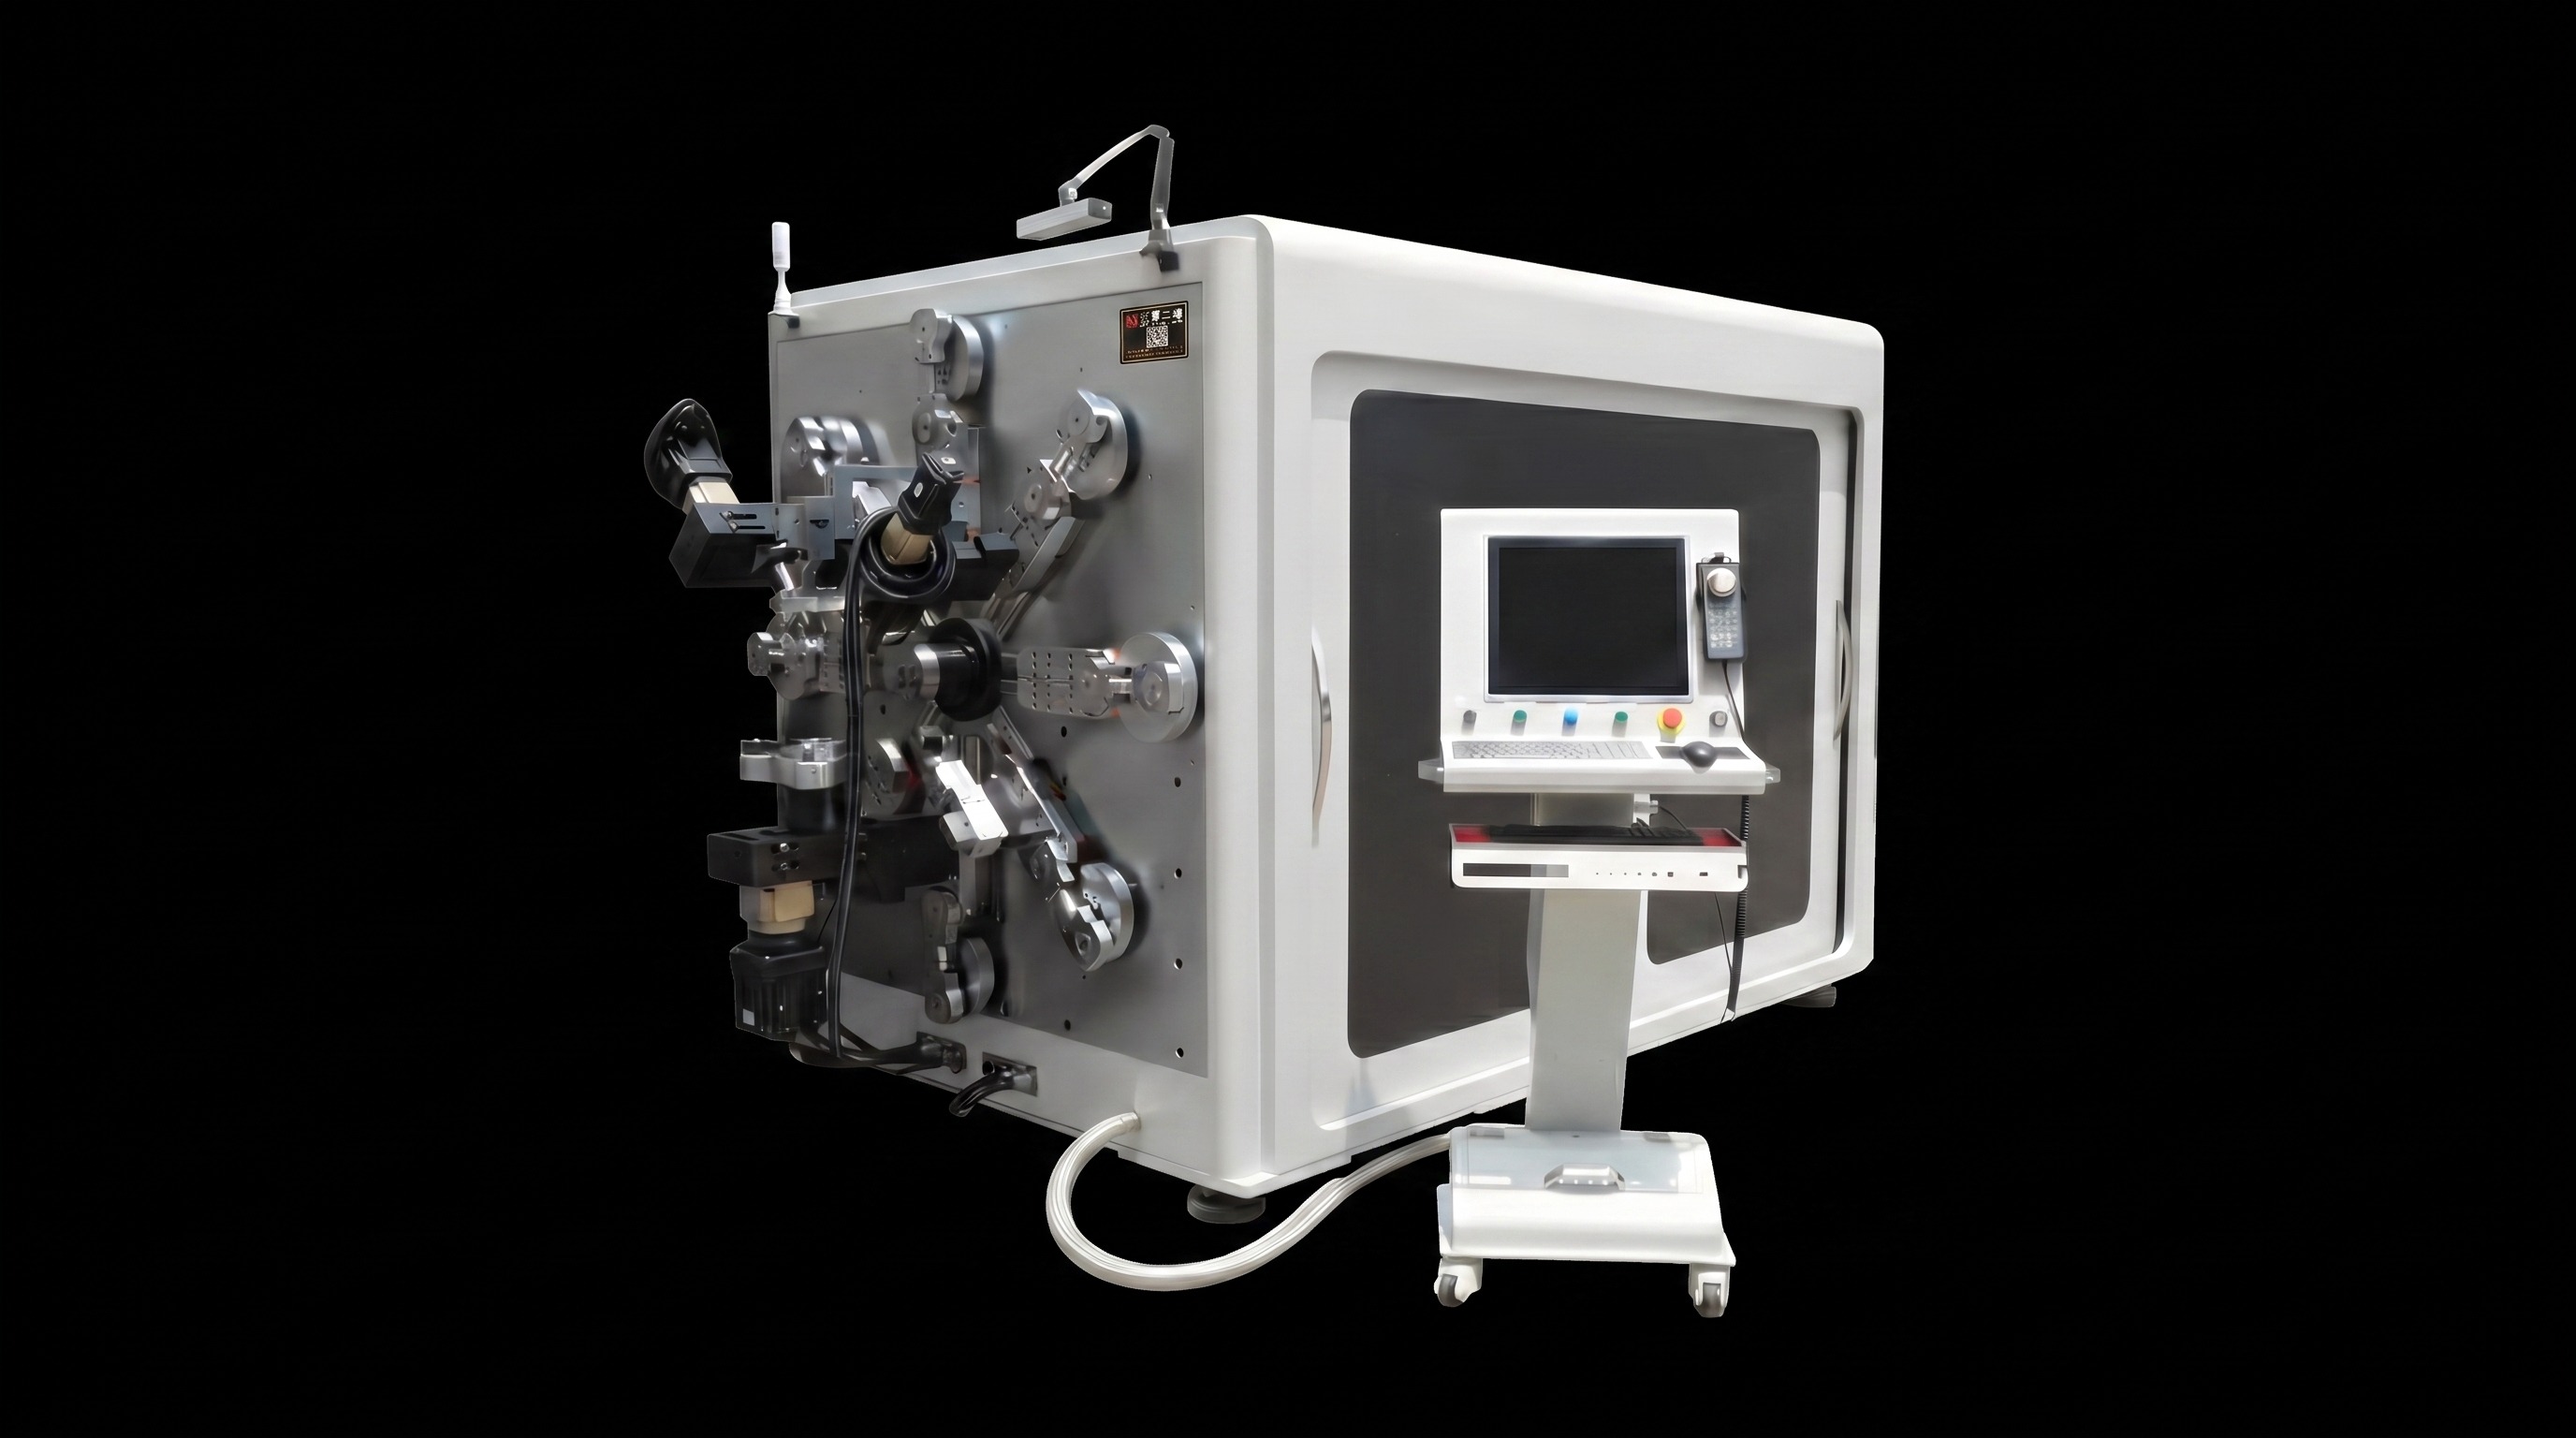
ModelBL-TP-45-6ELdireka khas untuk pengeluaran busbar kenderaan tenaga baru. Ia menyokong busbar tembaga bersalut PA12, busbar tembaga PVC-mica, busbar aluminium berpenebat dan pelbagai bahan lain.
Dilengkapi dengan sistem kawalan servo pelbagai paksi, unit pelurus berketepatan tinggi, pemakanan jenis trek dan teknologi lenturan segerak 8-lengan, ia merealisasikan pembentukan satu langkah untuk bahagian busbar 3D yang kompleks.
- Pemakanan jenis trek tanpa penggantian penggelek suapan
- Aliran kerja bersepadu: meluruskan automatik, memberi makan, membengkok & memotong
- Keserasian luas untuk bahan busbar berpenebat yang pelbagai
- Kawalan serentak berbilang paksi untuk pembengkokan ruang kompleks berketepatan tinggi
- Menyokong pembengkokan rata, lenturan menegak dan pembengkokan pelbagai sudut berterusan
- Mengurangkan risiko bonjolan, calar dan kerosakan penebat secara berkesan
- Sesuai untuk kenderaan tenaga baru, PEK bateri, sistem penyimpanan tenaga dan industri pendawaian voltan tinggi
Kesimpulan
Didorong oleh sektor kenderaan tenaga baru, penyimpanan tenaga dan pendawaian voltan tinggi, pembuatan busbar bergerak ke arah ketepatan, produktiviti dan kecerdasan yang lebih tinggi. Setiap pautan pemprosesan termasuk mod pemakanan, ketepatan lenturan dan perlindungan penebat secara langsung mempengaruhi kualiti produk dan kecekapan pengeluaran.
Mekanisme pemakanan jenis trek, kawalan pelbagai paksi berketepatan tinggi dan proses pengoptimuman bonjolan matang meningkatkan konsistensi bahagian sambil mengurangkan kos penyelenggaraan dan pembuatan. Memilih stabil dan sangat serasiMesin lentur busbar CNCmenjadi langkah kritikal bagi pengeluar yang mengejar pembuatan pintar.
BELAN Machinery menyediakan penyelesaian pembentuk wayar logam profesional untuk industri automotif. Jika anda mencari penyelesaian pemprosesan automatik untuk busbar tembaga bersalut PVC-mica, busbar tembaga berpenebat PA12 dan busbar aluminium berpenebat, sila hubungi pasukan kami untuk spesifikasi terperinci, video pemprosesan sampel dan sebut harga khusus untuk mesin siri BL-TP bagi mencapai pengeluaran busbar yang cekap, stabil dan tepat.
.jpg)


