


Tanya bengkel yang membengkokkan bar berpenebat apa yang memakan bajet sisa mereka, dan jawapannya jarang sekali retak. Ia adalah ketulan — lepuh yang timbul di bahagian dalam bengkok, tepat di tempat lapisan itu tiada tempat untuk pergi. Sesiapa yang menggunakan PVC, PA12 atau bar pita mica padamesin lentur busbartelah melihatnya. Benjolan busbar yang berlapis ini kelihatan seperti sesuatu yang anda mesti terima. Ia bukan. Benjolan boleh diramalkan, dihadkan oleh geometri, dan diselesaikan dengan langkah pemanasan terkawal apabila ia masih kelihatan.

Mengapa Bonjolan Terbentuk
Apabila bar membengkok, tembaga mengalir ke dalam jejari. Copper memadatkan dengan gembira. Salutan tidak: PVC, PA12 dan pita mica tidak boleh dimampatkan, jadi tembaga yang dipindahkan menolak penebat ke luar dan lepuh terbentuk pada muka dalam bengkok.
Tiga faktor menentukan saiz ia berkembang:
- Radius dalam.Semakin sempit jejari, semakin banyak tembaga yang dipindahkan setiap milimeter panjang bar.
- Kekakuan dan lekatan salutan.PVC yang melekat dengan buruk akan menonjol lebih bebas berbanding pita mika yang melekat dengan baik.
- Suhu bar.Batang sejuk menumpukan anjakan di satu titik; Bar hangat menyebarkannya di sepanjang salutan.

Nombor yang Kami Usahakan
Pada bar PVC-mica, piawaian pengeluaran kami adalah satu tonjolan1.6 mm satu sisi pada lengkungan ratadan1.5 mm pada lengkungan menegak. Toleransi industri yang biasa disebut adalah 4 mm keseluruhan di kedua-dua sisi, jadi nilai ini meninggalkan margin sebenar untuk kesesuaian pemasangan pelanggan.
Geometri yang membawa anda ke sana adalah peraturan yang sama yang kita gunakan pada setiapmesin lentur busbar: kekalkan jejari dalam padalebar bar satu kalipada selekoh rata, dansatu kali ketebalan bardi selekoh menegak. Hormati jejari dan penyebaran tembaga yang dipindahkan sepanjang bar dan bukannya mengangkat salutan pada satu titik.
Penyelesaian Empat Langkah Apabila Tonjolan Masih Kelihatan
Walaupun dengan geometri yang betul, kelompok tiba dengan lekatan yang lebih lemah daripada spesifikasi, atau lukisan pelanggan memaksa jejari yang ketat. Berikut adalah urutan kerja semula yang kita jalankan, mengikut urutan:
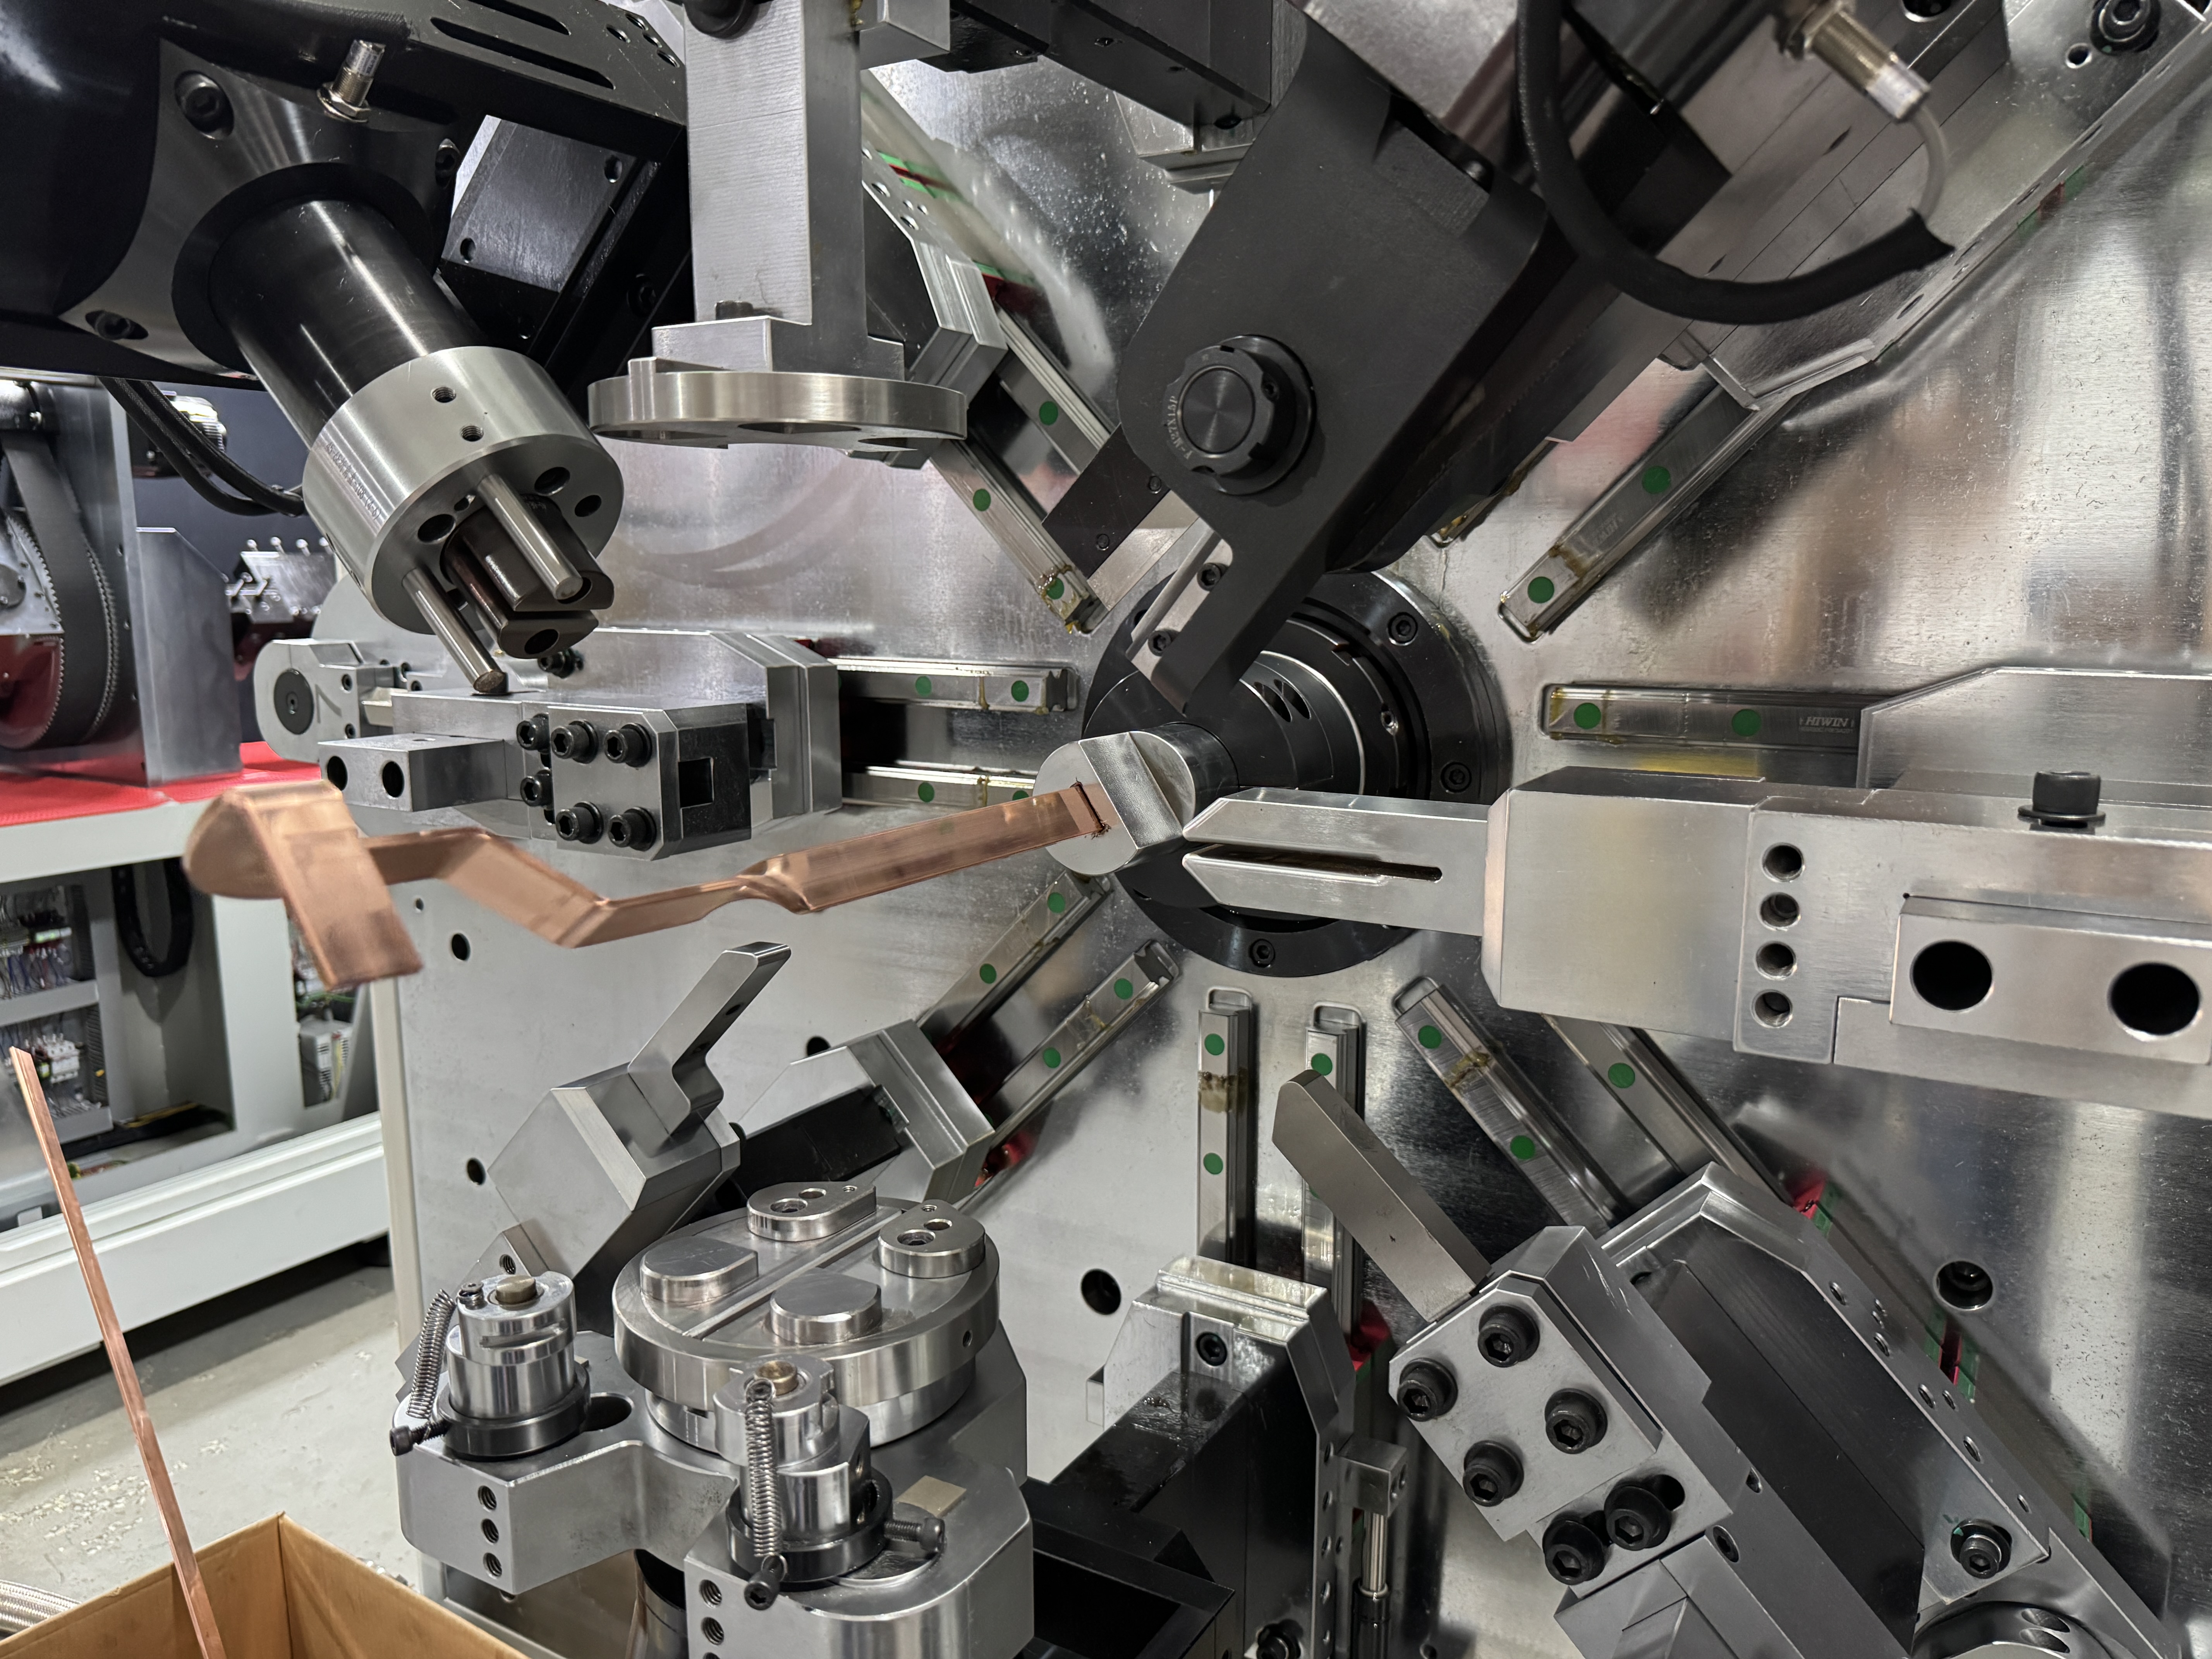
Langkah 1 — Lindungi bar semasa masuk.Pemakanan berjejak dengan sentuhan pembalut penuh mengelakkan salutan daripada rosak terlebih dahulu. Bar yang sampai ke selekoh dengan tayar rata akan membengkak lebih teruk dan koyak semasa kerja semula. BL-TP-45-6EL kami, 13-paksimesin lentur busbarDidedikasikan untuk bar pita mika sehingga 50 mm lebar dan 7 mm tebal, memadankan trek ini dengan suapan tambahan dan pelurus — bar ini dibawa, bukan ditarik.
Langkah 2 — Panaskan di selekoh.Padamesin lentur busbarDipasang dengan unit frekuensi tinggi di saluran keluar, bar dipanaskan sejurus sebelum dibentuk. Haba menjadikan salutan menjadi elastik, jadi ia meregang di sekitar anjakan dan bukannya terangkat dengan tajam. Pada PVC yang melekat dengan buruk, langkah ini sahaja menghapuskan sebahagian besar masalah bonjol.
Langkah 3 — Klip bonjolan itu rata.Untuk bahagian yang masih menunjukkan ketulan, shim keluli tahan karat diletakkan di atas bonjolan dan dipegang dengan tang pengunci. Shim menyebarkan tekanan supaya salutan ditekan, bukan tertusuk, ketika ia melekat semula pada tembaga.
Langkah 4 — Ketuhar terowong, kemudian sejukkan.Bahagian yang diklip melalui ketuhar terowong pada100–130 °C selama satu hingga dua minit, kemudian keluar ke penyejukan kipas. Salutan itu mengalir semula ke tembaga apabila ia memanas dan menjadi licin apabila ia menyejuk. Pengubahsuaian busbar ketuhar terowong yang betul akan menjadikan zon yang dibaiki secara visual rata, dan bahagian itu lulus ujian penebat.
Susunan itu penting. Panaskan tanpa shim, atau clamp tanpa haba, dan anda tukar bonjolan dengan tampalan yang dikupas.
Hentikan Tonjolan Sebelum Ia Terbentuk
Langkah ketuhar berkesan, tetapi ia adalah tenaga kerja — dan kerja bertambah sepanjang syif. Susunan operasi ekonomi:
| Keutamaan | Tindakan | Kesan |
| 1 | Jejari dalam ≥ lebar 1× (rata) / ≥ ketebalan 1× (menegak) | Mengelakkan kebanyakan bonjolan |
| 2 | Pemakanan dijejak, sentuhan pembalut penuh | Tiada pra-kerosakan, cengkaman seragam |
| 3 | Pra-pemanasan frekuensi tinggi di bengkok | Salutan elastik, bonggol yang lebih kecil |
| 4 | Shim keluli tahan karat + ketuhar terowong, 100–130 °C | Memulihkan baki |
Kedai yang menjalankan keutamaan 1–3 sebagai standard jarang sekali memerlukan keutamaan 4 lebih daripada sekali-sekala. Pada yang dikonfigurasi dengan betulmesin lentur busbar, pembaikan bonjolan kebanyakannya direka untuk, bukan dibaiki selepas itu.
Baca Penolakan Anda Sendiri
Susun penolakan minggu ini mengikut mod kegagalan, dan setiap corak menunjukkan langkah yang hilang tersendiri. Hanya bonjolan — radiusnya terlalu sempit untuk bar itu. Bengkak dengan pemutihan — bar tiba dalam keadaan sejuk atau pemanasan awal dilangkau. Mengelupas berhampiran selekoh — salutan rosak semasa masuk, jadi periksa laluan suapan dahulu. Corak kegagalan memberitahu anda langkah mana yang hilang sebelum anda membelanjakan satu sen untuk alat kerja semula.
Hantarkan lukisan anda kepada kami
Bonggol adalah masalah proses, bukan sifat bar berpenebat. Hantarkan spesifikasi bar anda dan lukisan dengan jejari paling sempit kepada BELAN. Kita akan jalankan urutan penuh padamesin lentur busbar, mengukur bonjolan pada bahagian siap, dan mengembalikannya bersama parameter proses. BELAN Machinery, penyedia pakar anda untuk penyelesaian pembentukan wayar automotif.

