


Lubang, slot, gigi yang ditekan dan logo pada lengan pengelap adalah ciri rata. Lukis di mana sahaja anda suka pada cetakan — jika ia dijadualkan selepas bengkok, ia menjadi pelan buangan. Amesin lentur lengan pengelapmeletakkan penebangan, penekanan dan penandaan sebelum membengkok bukan kerana kemudahan susun atur, tetapi kerana acuan dan datum memerlukannya. Ini adalah alasan di sebalik urutan itu, supaya anda tahu apa yang perlu diperiksa apabila anda menghantar lukisan untuk penilaian.

Bending memusnahkan tiga datum sekaligus
Pertama, data penentuan. Posisi lubang, slot, gigi dan logo semuanya diukur dari muka yang rata dan lurus. Bar rata yang diluruskan di atas meja memberikan setiap ciri koordinat 2D yang kemas; setelah lengan dibengkokkan, ia adalah bahagian 3D, dan operator yang sama mengapitnya dua cara berbeza akan mengukur dua posisi berbeza. Kedua, akses mati. Penekanan dan penekanan memerlukan sokongan rata di bawah ciri dan strok tekan menegak. Lengan yang bengkok tergantung dan mengganggu — acuan sama ada tidak dapat mencapai ciri tersebut atau tidak dapat meletakkannya dengan betul. Ketiga, wajah tekanan. Bahagian luar bengkok berada dalam keadaan tegang, dan lubang atau slot berhampiran garis lenturan akan menghasilkan burr dan tepi yang dikeraskan dengan kerja tepat di tempat retakan ingin bermula. Itulah sebabnya lukisan meletakkan lubang dan slot di zon rata jauh dari garis bengkok — dan mengapa susunan proses perlu bekerjasama, menebuk dahulu dan membengkok kemudian.
Apa Yang Berlaku Apabila Pesanan Salah
Bergerak membengkok sebelum menumbuk dan tiga kegagalan bergilir-gilir muncul. Kedudukan lubang bergerak, kerana penempatan berulang pada bahagian 3D terus memakan toleransi lubang. Lubang retak di tepi, kerana burr yang dipukul lewat melekat pada muka ketegangan dan retakan mengikutinya. Gigi dan logo menekan secara tidak sekata, kerana tanpa sokongan rata, kedalaman berbeza dari satu bahagian ke bahagian lain dan dari satu sisi tanda ke sisi yang lain. Tiada satu pun daripada ini boleh dibaiki di hilir.

Bagaimana Mesin Mengunci Urutan
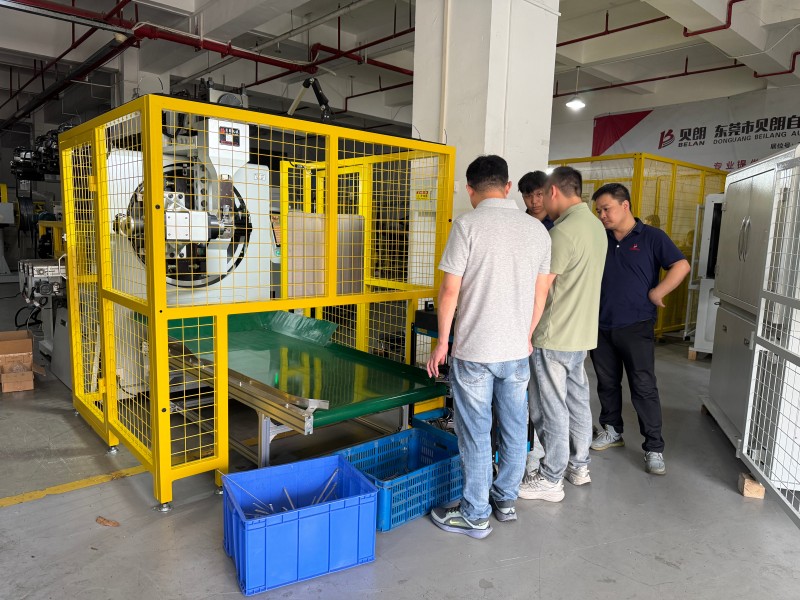
Rantaian pemprosesan pada kamimesin lentur lengan pengelap(BL-YG-12A) disusun tepat mengikut susunan itu: gegelung pada ganjaran berkembar, suap, luruskan, tebuk dan slot serta tekan gigi dan cap logo di zon rata, kemudian bengkok dengan kepala putar dalam dan luar yang diselaraskan — bengkok sisi, bengkok menegak dan bengkok putar — dan selesai dengan potongan yang telah dimuatkan. Dua belas paksi servo penuh menggerakkan aliran ini: tiga motor penebuk 7.5KW mengendalikan ciri rata, motor pemberian 7.5KW membawa palang, dan dua motor putaran 4.4KW membentuk selekoh, dengan jumlah 55.9KW dengan lejang lenturan 500mm dan rangka 16000KG. Ia menggunakan seksyen wayar rata 4×9mm dan 4×12mm. Struktur ini adalah apa yangmesin lentur lengan pengelapIntegrasi Story dibina atas — lima atau enam operasi yang dahulunya memerlukan tiga hingga lima mesin dan pemindahan manual kini dijalankan di satu ruang tingkat. Urutan itu dikimpal ke dalam struktur, bukan dihafal oleh operator, jadi susunan itu kekal setiap perubahan syif.
Sekilas Pandang Urutan
| Operasi | Kedudukan | Kenapa di sini | Kos melakukannya selepas selekoh |
| Meluruskan | Pertama | Bar lurus ialah datum untuk setiap kedudukan lubang; tetapan rekod gulungan terindeks | — (langkah asas) |
| Penubukan / slotting | Zon rata, sebelum membengkok | Kedudukan rata, strok acuan menegak | Lokasi yang kurang baik pada bahagian 3D; retakan burr pada muka ketegangan |
| Penekanan gigi | Zon rata, sebelum membengkok | Sokongan rata mengekalkan kedalaman yang seragam | Kedalaman tidak sekata, gelincir |
| Cap logo | Zon rata, sebelum membengkok | Muka rata memberikan tanda yang bersih dan konsisten | Muka dan kedalaman penandaan tidak sekata |
| Membengkok (sisi / menegak / putaran) | Pertengahan hingga lewat | Kepala putar yang diselaraskan, strok 500mm | — (langkah pembentukan teras) |
| Cut-off (pra-dimuatkan) | Terakhir | Pra-beban menstabilkan potongan, mengehadkan burr | — (langkah penutup) |
Empat Soalan yang Saya Tanya Apabila Lukisan Masuk
Pertama, jarak dari pusat lubang dan slot ke garis lenturan terdekat — ia menentukan sama ada ciri tersebut melepasi zon ketegangan dan mengekalkan pendaratan rata untuk penebuk. Kedua, muka mana yang membawa gigi yang ditekan dan logo, supaya kita boleh sahkan acuan sampai ke gigi sebelum bengkok. Ketiga, bagaimana arah bengkok digabungkan — bengkok sisi, menegak dan putaran masing-masing mendapat koordinasi putaran dalam/luar padamesin lentur lengan pengelap. Keempat, saiz batch dan penukaran: varian lengan yang berbeza kebanyakannya menukar acuan tekan dan pemotongan, kedua-duanya dengan peranti kunci penentu, dan cara jujur untuk menukar kos adalah dari bahagian terakhir yang baik satu varian ke bahagian pertama yang baik bagi varian seterusnya. Apabila DOGA datang ke tingkat kami untuk penerimaan di tapak, helaian semakan mengikuti logik yang sama — panjang keseluruhan, kedudukan dan sudut lenturan, kedudukan lubang, tepi potongan dan permukaan, dijalankan mengikut urutan lukisan. Jawab empat soalan itu dan anda pada dasarnya tahu sama ada lengan anda boleh meluncur melaluipembentukan lengan pautan pengelapmesin dalam satu laluan — ia juga merupakan langkah pertama bagi mana-mana langkah seriusproses pembuatan lengan pengelapulasan.
Urutan adalah tuil pertama pada besi buruk
Separuh daripada apa itumesin lentur lengan pengelappenjimatan datang daripada lebih sedikit mesin dan pengendali; Separuh lagi datang daripada urutan itu sendiri — ciri rata mendarat dalam satu laluan, dan kedudukan lubang, kedalaman gigi serta penandaan kekal konsisten sepanjang batch. Hantarkan lukisan lengan dengan kedudukan lubang, menekan muka dan arah lenturan ditandakan, dan kami akan membimbingnya melalui urutan ini serta memberitahu anda ciri mana yang patut berada dalam zon rata dan mana yang benar-benar memerlukan pengendalian selepas pembengkokan. Memilih yang tepatmesin lentur lengan pengelapBermula dengan menyusun operasi dalam susunan yang betul. BELAN Machinery, penyedia pakar anda untuk penyelesaian pembentukan wayar automotif.



